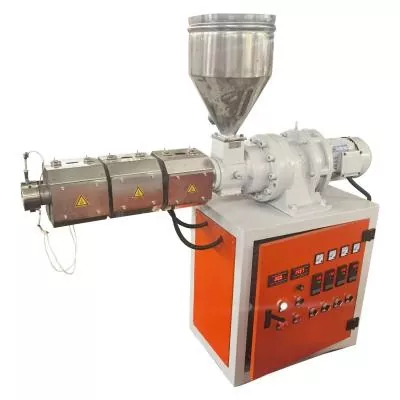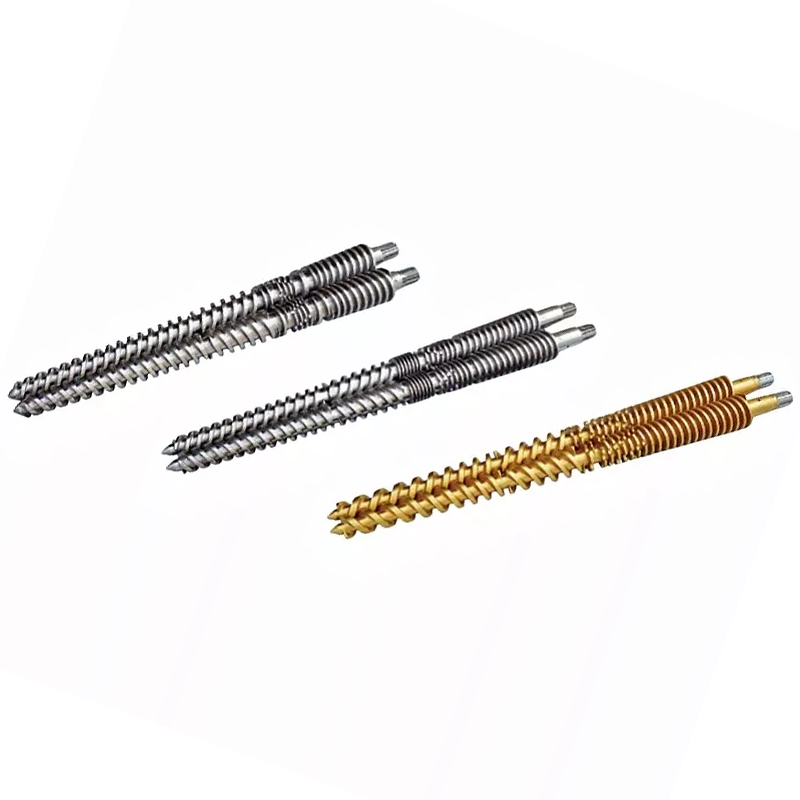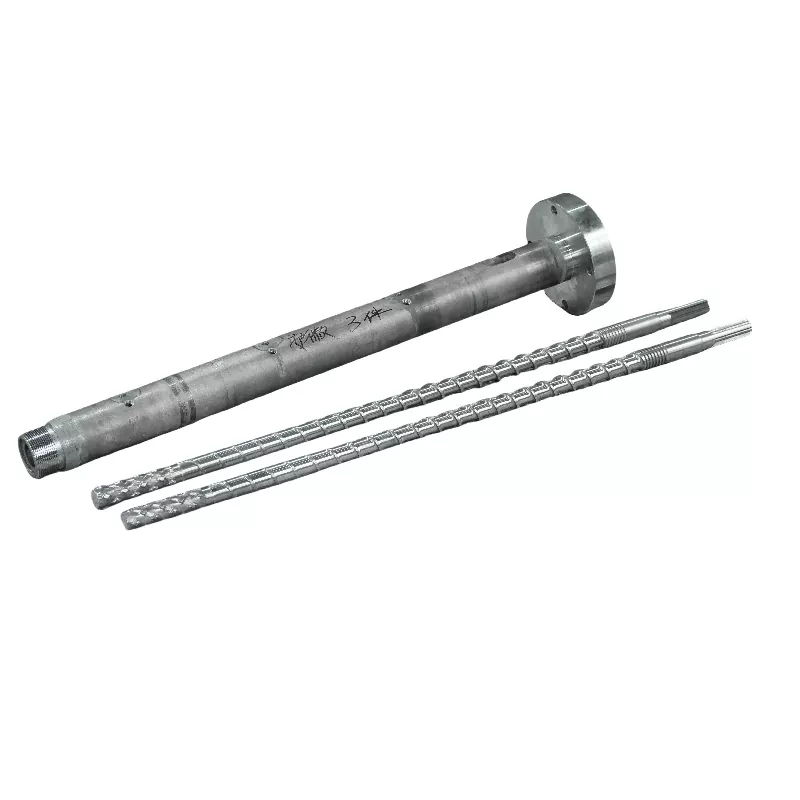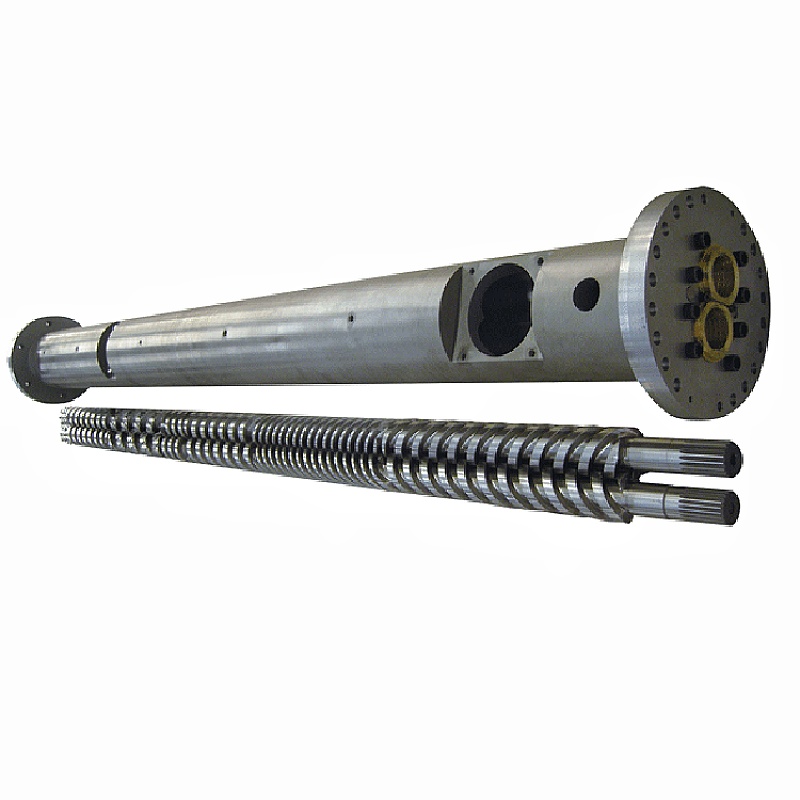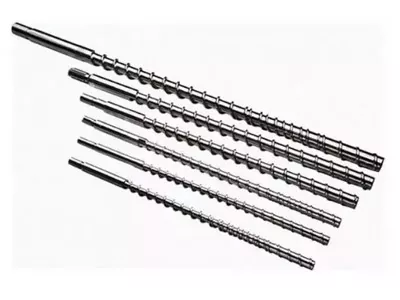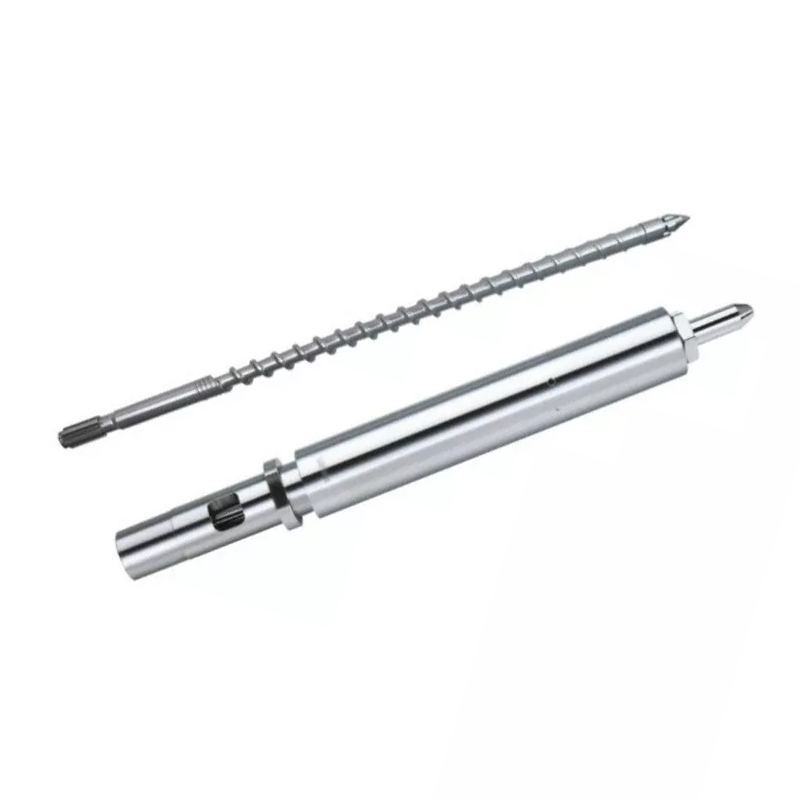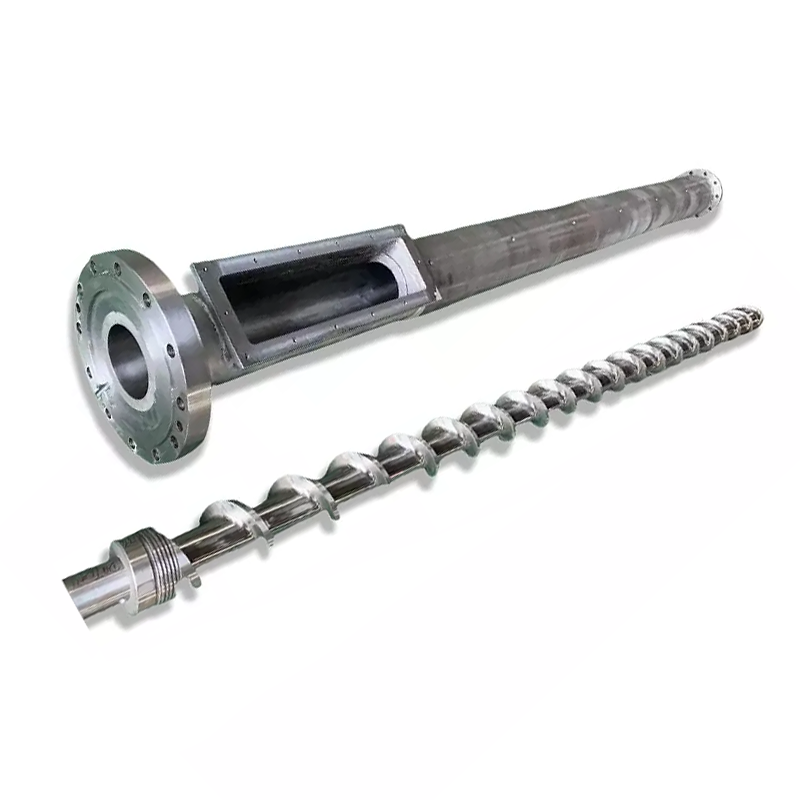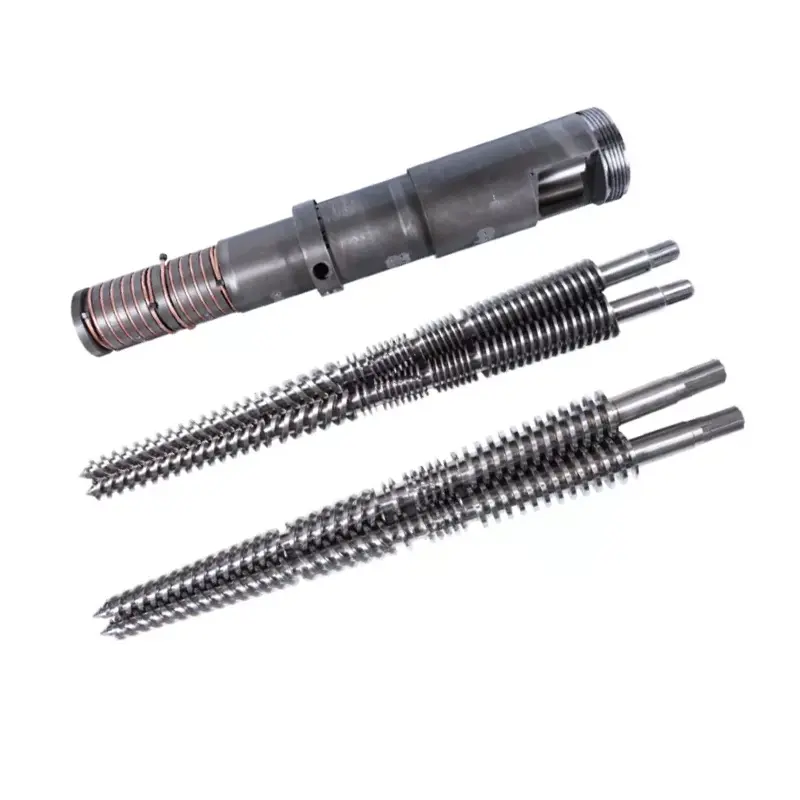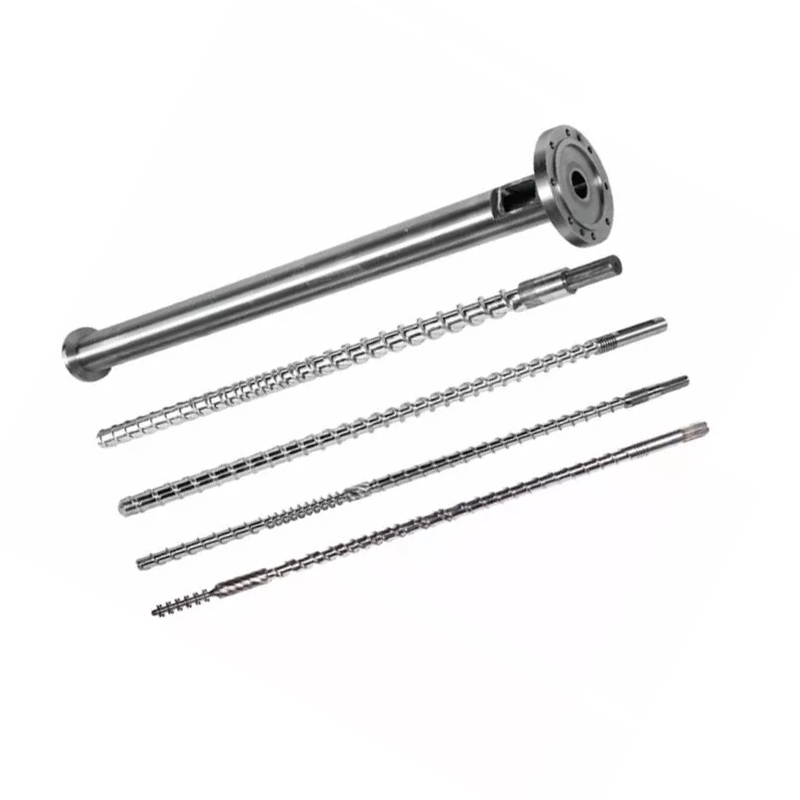
Sizningqarshi kalıplama vintli barreleritma sifati, tortishish mustahkamligi va aylanish vaqtini hal qiladi. Quyida: qatroningiz uchun geometriya va sirt ishlovini qanday tanlash kerak, to'plamni qanday saqlash kerak va nuqsonni mashina sozlamalari orqali ta'qib qilish o'rniga vint, bochka yoki nazorat halqasiga qanday qaytarish kerak. Bizning nitridlangan 38CrMoAlA inyeksiya vintlari 950–1050 HV da 0,5–0,8 mm nitridlangan qatlamni olib yuradi, PE, PP, PS va ABS ga mos keladi va 30% gacha shisha tolaga ishlov beradi. Undan keyin yoki korroziy qatronlar ustida, teshik 62 HRC gacha qattiq qotishma püskürtülmesi kerak. Agar chiqish tushib qolsa va tsikllar cho'zilsa, boshqa belgilangan nuqtaga tegmasdan oldin muammolarni bartaraf etish jadvalini o'qing.

Inyeksion kalıplama vintli barrel nima?
Vint va barrel inyeksion kalıplama mashinasining plastiklashtiruvchi birligini tashkil qiladi. Birgalikda ular bunkerdan qattiq granulalarni olib, eritib, bir xil eritmaga aralashtiradilar, aniq zarbani o'lchaydilar va bu o'qni qolipga AOK qiladilar. Mashinangiz ishlab chiqaradigan har bir qism bu juftlikdan o'tadi.
Kalıplar plastiklashtiruvchi qurilmaga qarashdan oldin nozullarni almashtiradi, qoliplarni sozlaydi va haroratni bir necha hafta davomida sozlaydi. Bu tartib orqaga. Vint yoki barrel eskirganda, boshqaruvchidagi hech qanday belgilangan nuqta jarayonni qaytarib bermaydi.
Vintning plastifikatsiyadagi roli
Vintli eritishning ko'p qismini bajaradi, lekin isitgich bantlari bilan emas. Barrel issiqlik hissa qo'shadi, lekin dominant erish mexanizmi hisoblanadikesish issiqligi: vint polimerni issiq barrel devoriga tortadi va ishqalanish materialning o'zida issiqlik hosil qiladi. Shuning uchun vintlar geometriyasi sizning belgilangan nuqtalaringiz harakatlanmasa ham eritma haroratini o'zgartiradi.
Vint ham zarbani o'lchaydi. U plastiklashtirish uchun aylanadi, uchi oldida eritma yig'ilganda orqaga tortiladi, keyin to'xtaydi. Qaytarilgan masofa sizning tortishish o'lchamingizdir. Parvozlar ustida orqaga oqadigan yoki nazorat halqasidan o'tib ketadigan har qanday eritma bu o'lchovni buzadi.
Nihoyat, vint AOK qilinadi. U aylanishni to'xtatadi va piston kabi oldinga siljiydi va eritmani ko'krakdan o'tkazishga majbur qiladi. Aylanadigan va o'zaro harakatlanuvchi bu ikki tomonlama rol, in'ektsiya vintini ekstruziya vintidan ajratib turadi.
Barrelning issiqlik uzatish va saqlashdagi roli
Barrel isitiladigan teshikka ega bo'lgan nozik bosimli idishdir. U in'ektsiya bosimini o'z ichiga oladi, issiqlikni bantlardan polimerga o'tkazadi va vintni materialni qirqadigan qattiq devorni ta'minlaydi.
Uning teshigi yumaloq, tekis va o'lchamli qattiq bo'lishi kerak. Teshik katta o'lchamli bo'lsa, vintlardek uchish va barrel devori orasidagi bo'shliq oshadi. Eritma keyin oldinga siljish o'rniga parvozlar ustidan orqaga oqadi va plastiklash tezligi pasayadi.
Barrel isitish zonalarga bo'linadi, odatda oziqlantirish, siqish va o'lchash, ularning har biri o'z boshqaruvchisi va termojuftiga ega. Displeyda o'rnatilgan termojuft materialni bir necha oy davomida pishirishi mumkin.
Vint va barrel tizim sifatida qanday ishlaydi
Ikki qism mos keladigan juftlik sifatida ishlaydi va bu juftlikni tavsiflovchi raqamradial tozalash: barrel teshigi diametri va vintning uchish diametri o'rtasidagi farqning yarmi.
Dizayn bo'yicha bo'sh joy kichik. Yangi to'plam uchun sanoat qoidasi vint diametrining har bir dyuymiga taxminan 0,001 dyuym bo'sh joydan iborat. 60 mm (taxminan 2,36 dyuym) vintda u har tomondan 0,06 mm ga yaqin tushadi. Qurilish chizmangiz vakolatdir va u har doim siz tekshiradigan raqam bo'lishi kerak.
Bu kichik bo'shliq haqiqiy ish qiladi. Bu polimerni sirpanib o'tish o'rniga barrel devoriga qirqishga majbur qiladi. Bo'shliq ikki baravar ko'payadi va kesish zaiflashadi, erish sekinlashadi, ishlab chiqarish pasayadi va mashina kerak bo'lmasligi kerak bo'lgan issiqlik bilan qoplashga harakat qiladi.
Bitta qismni almashtirish kamdan-kam hollarda eskirgan juftlikni tuzatadi. Eskirgan barrel ichidagi yangi vint faqat yo'qolgan bo'shliqning yarmini tiklaydi va mos kelmaslik yangi qismni kerak bo'lgandan tezroq kiyadi.
Inyeksion kalıplama vintining anatomiyasi
Standart in'ektsiya vinti uchta zonaga va uchi birlashmaga bo'linadi. Har bir zonaning ishi bor va ularning har biri siz tanib olishingiz mumkin bo'lgan tarzda muvaffaqiyatsizlikka uchraydi.
| Zona | Kanal chuqurligi | Ish | Muvaffaqiyatsizlik qanday ko'rinadi |
|---|---|---|---|
| Oziqlantirish | Chuqur | Pelletlarni oling, ularni oldinga etkazing | Ko'prik, ochlik, tartibsiz ozuqa, mos kelmaydigan tiklanish |
| Siqish (o'tish) | Sayoz | Polimerni barrel devoriga ixcham va eritib yuboring | Erimaydi, yomon aralashtiriladi, bu zona birinchi navbatda kiyiladi |
| O'lchash | Sayoz | Gomogenlashtiring va izchil eritmani pompalang | Otishning o'zgarishi, haroratning keskin ko'tarilishi |
| Maslahat va tekshirish uzuk | — | Inyeksiya paytida teskari oqimga qarshi muhr | Shot hajmi drift, qisqa tortishish, yostiq yo'qolishi |
Oziqlantirish zonasi
Chuqur kanallar bunker tomog'idan granulalarni ushlaydi va ularni qattiq holda oldinga siljitadi. Bu zona ko'p erimaydi. Etkazib beradi.
Oziqlantirish bilan bog'liq muammolar erish muammolari sifatida namoyon bo'ladi. Agar granulalar tomoqdagi ko'prik bo'lsa yoki oziqlantirish qismi juda issiq bo'lsa va granulalar yumshab, erta yopishsa, vint och qoladi. Qayta tiklash vaqti o'zgarib turadi va tortishish hajmi quyidagicha. Geometriyani ayblashdan oldin, oziqlantirish-tomoq sovishini tekshiring.
Siqish (o'tish) zonasi
Ushbu bo'lim bo'ylab kanal sayozroq bo'ladi. Bu sayozlik polimerni issiq barrel devoriga siqib chiqaradi va erishni amalga oshiradigan kesish issiqligini hosil qiladi.
Siqish zonasi - bu kiyinish konsentratlari. Bu erda bosim eng yuqori darajaga etadi va abraziv plomba moddalari bu erda eng qattiq silliqlashadi. Eskirgan vintni o'lchaganingizda, bu erda siz birinchi navbatda raqamlarni topasiz.
O'lchash zonasi
Sayoz, doimiy chuqurlikdagi kanallar eritmani bir hil holga keltiradi va uni barqaror bosim ostida oldinga pompalaydi. Bu zona otishma-otish mosligini aniqlaydi.
O'lchash zonasi eskirishi bir xil belgilangan nuqtalarda tortishish o'zgarishi va erish haroratining ko'tarilishi sifatida namoyon bo'ladi. Vida bir xil materialni ko'chirish uchun ko'proq ishlaydi.
Vida uchi, tekshirish halqasi va qaytarilmaydigan valf
Tekshirish halqasining yig'ilishi, ba'zan qaytarilmas valf deb ataladi, unga qaraganda ko'proq e'tiborga loyiqdir. U vintning uchida o'tiradi va bitta vazifani bajaradi: in'ektsiya paytida u muhrlanadi, shuning uchun eritma vintning orqasiga emas, qolipga kiradi.
U muhrlanishni to'xtatganda, siz tortishish o'lchamidagi o'zgarishlarni, qisqa tortishishlarni va yo'qolib borayotgan yostiqni olasiz. Kalıpçılar bir necha hafta davomida inyeksiya bosimini, ushlab turish vaqtini va haroratni sozlash uchun vaqt sarflaydilar. Ularning hech biri ishlamaydi, chunki eritma eskirgan uzukdan orqaga o'tib ketadi.
Uchta signal, xususan, tekshirish halqasiga ishora qiladi. Yostig'i doimiy turishdan ko'ra zarbadan zarbaga o'zgaradi. Mashina normal tiklanish haqida xabar berganda, tortishish og'irligi o'zgaradi. Va takrorlanadigan jarayon qatron yoki sozlashni o'zgartirmasdan to'satdan tartibsiz bo'lib qoladi.
Kalit vintli geometriya parametrlari
To'rtta raqam in'ektsiya vintini tasvirlaydi. Ularni tushuning va etkazib beruvchining taklifi qora quti bo'lishni to'xtatadi.
L / D nisbati: qatronlar bo'yicha ta'rif, formula va tavsiya etilgan qiymatlar
L/D nisbativintning ish uzunligi uning tashqi diametriga bo'linadi. Kengligidan 22 marta uzunroq vintda L/D 22:1 ga teng. Formula oddiygina L ga D ga bo'linadi va nisbat o'lchami bilan o'lchanadi: 22:1 da 50 mm vintning ish uzunligi 1100 mm.
L/D vintni eritish, aralashtirish va homogenlashtirish uchun qancha joy borligini nazorat qiladi. Uzunroq eritish qobiliyatini va yaxshiroq aralashtirishni beradi. Qisqaroq, issiqlikka sezgir qatronlarni himoya qiladigan kamroq yashash vaqtini beradi.
Inyeksiya vintlari ekstruziya vintlariga qaraganda qisqaroq ishlaydi. Vint uzluksiz pompalamasdan, bir vaqtning o'zida bitta zarba tayyorlaydi va material o'qlar orasidagi barrelga o'tiradi. InL / D nisbati qarshi kalıplamaAmalda, ko'pchilik mashinalar 18:1 va 25:1 oralig'ida, umumiy maqsadli mashinalarda esa 20:1 dan 22:1 gacha.
PVX kabi issiqlikka sezgir qatronlar qisqaroq uchini qo'llab-quvvatlaydi, shuning uchun material issiqda kamroq vaqt sarflaydi. To'liq eritilishi kerak bo'lgan muhandislik plastmassalari uzoqroq bo'lishga yordam beradi. Bizning L / D nisbati bo'yicha qo'llanmamiz savdolarni chuqur qamrab oladi.
Siqilish nisbati: kesish issiqligi va erish sifatiga qanday ta'sir qiladi
Siqish nisbatibesleme zonasidagi kanal chuqurligini o'lchash zonasidagi kanal chuqurligi bilan taqqoslaydi. Besleme kanali o'lchagich kanalidan uch barobar chuqurroq bo'lgan vint 3: 1 siqish nisbatiga ega.
Siqish nisbati vintning materialni qanchalik qattiq ishlashini belgilaydi. Yuqori siqilish ko'proq kesish, ko'proq mexanik issiqlik va agressiv erishni anglatadi. Pastki siqilish polimerga yumshoq ishlov beradi.
Kattaroq raqamga emas, balki uni qatronga moslang. Past viskoziteli poliolefinlar toza erishi uchun musbat kesish kerak. PVX, PC va POM kabi issiqlikka sezgir qatronlar PE yelkalarini qisib qo'yadigan kesish ostida parchalanadi. Bizning siqish nisbati qo'llanmamiz diapazonlar bo'ylab ishlaydi.
Parvoz chuqurligi, kanal kengligi va ularning chiqishga ta'siri
Siqish nisbati - bu nisbat va bir xil nisbatga ega bo'lgan ikkita vint boshqacha harakat qilishi mumkin. Mutlaq chuqurliklar muhim ahamiyatga ega.
Chuqur o'lchash kanali har bir inqilobda ko'proq materialni harakatga keltiradi, plastiklash tezligini oshiradi, lekin u kamroq aralashadi va kamroq bir xil eritma beradi. Sayoz o'lchash kanali yaxshiroq aralashadi va har bir burilishda kamroq chiqishda barqaror haroratni ta'minlaydi.
Parvoz kengligi va spiral burchagi tashish samaradorligiga va materialning parvoz quruqligida ko'radigan kesishiga ta'sir qiladi. Bu jadvaldan tanlash kerak bo'lgan raqamlar emas, balki vint dizayneriga jarayoningizni tavsiflash orqali siz ko'rsatadigan dizayn tafsilotlari.
Vint diametri va o'q o'lchami munosabati
Vint diametri mashinaning tortishish qobiliyatini belgilaydi. Kattaroq vint oldinga siljishning millimetriga ko'proq hajmni almashtiradi, shuning uchun u kattaroq zarba beradi.
Amaliy qoida - bu qattiq chegara emas, balki konfor bandidir. Barrel sig'imining kichik qismini ishlatib, material barrelda juda uzoq vaqt o'tirib, issiqlikdan o'tib, degradatsiyaga uchragan otishni o'tkazing. Deyarli to'liq quvvat bilan ishlang va siz izchil qadoqlash uchun zarur bo'lgan yostiqni yo'qotasiz.
Ko'pgina qolipchilar barrelning foydalanish mumkin bo'lgan diapazoni o'rtasida bir joyda otishmani nishonga olishadi. Agar sizning qismingiz ushbu banddan tashqarida o'tirsa, to'g'ri tuzatish - bu qattiqroq mashina sozlamalari emas, balki boshqa vida diametri.
Mana bizning e'lon qilingan o'lchovlar jadvali, unda biz qurgan diapazon bo'ylab tortishish quvvati vint va barrel o'lchamini qanday kuzatish mumkinligi ko'rsatilgan. Undan mashinangizning joylashishini aniqlash yoki yetkazib beruvchi sizga taklif qilayotgan diametrni tekshirish uchun foydalaning.
| Otish (g) | Vint Ø × uzunligi (mm) | Barrel Ø × uzunligi (mm) |
|---|---|---|
| 30–90 | PH30 × 900 | PH85 × 860 |
| 60–125 | PH35 × 910 | PH85 × 860 |
| 100–150 | PH38 × 935 | PH95 × 900 |
| 125–160 | PH40 × 980 | PH95 × 910 |
| 125–300 | PH42 × 1030 | PH105 × 1110 |
| 250–400 | PH45 × 1210 | PH115 × 1165 |
| 300–500 | PH50 × 1300 | PH125 × 1260 |
| 450–600 | PH55 × 1335 | PH130 × 1320 |
| 500–700 | PH56 × 1350 | PH130 × 1350 |
| 500–700 | PH60 × 1380 | PH140 × 1350 |
| 650–800 | PH65 × 1415 | PH150 × 1420 |
| 700–1000 | PH70 × 1790 | PH160 × 1685 |
| 80–125 | PH75 × 1825 | PH170 × 1725 |
| 100–150 | PH80 × 2000 | PH180 × 1805 |
| 125–200 | PH85 × 2300 | PH190 × 1900 |
| 200–300 | PH90 × 2700 | PH210 × 2000 |
| 250–500 | PH100 × 2600 | PH230 × 2405 |
| 300–600 | PH110 × 2600 | PH256 × 2590 |
| 400–1000 | PH120 × 2800 | PH256 × 2800 |
| 600–800 | PH130 × 3010 | PH256 × 2970 |
| 800–1000 | PH145 × 3010 | PH256 × 3200 |
| 1000–1500 | PH160 × 3500 | PH270 × 3200 |
| 1300–2500 | PH170 × 3415 | PH317 × 3380 |
Undan o'qish kerak bo'lgan ikkita narsa. Otish qobiliyati fizika talab qilganidek diametrga ko'tariladi. Va barrelning tashqi diametri u bilan birga o'sib boradi, shuning uchun kattaroq vint hech qachon bepul yangilanish emas: bu boshqa mashina o'lchami sinfidir.
Inyeksion kalıplama vintlarining turlari: qaysi biri kerak?
Besh vida oilasi deyarli har bir in'ektsiya qo'llanilishini qamrab oladi. To'g'ri, sizning qatroningiz va sizning qismingiz nima talab qilishiga bog'liq.
| Vida turi | Nima qiladi | uchun eng yaxshisi | Zaiflik |
|---|---|---|---|
| Umumiy maqsad (GP) | Yagona parvoz, uchta standart zona | PE, PP, PS, ABS, ko'pchilik tovar qatronlari | Kerakli geometriya; talab qiluvchi qatronlar bilan kurashadi |
| To'siq | Ikkinchi parvoz qattiq to'shakni eritilgan hovuzdan ajratadi | Yaxshiroq eritish, yuqori chiqish, erimaydigan sezgir qismlar | Ko'proq xarajat; oson qatronlar ustida haddan tashqari oshirib yuborish |
| Aralashtirish / aralashtirish | Maddock yoki pin aralashtirish bo'limlarini qo'shadi | Rangli masterbatch, to'ldirilgan aralashmalar, chiziqqa sezgir qismlar | Qo'shimcha kesish; issiqlikka sezgir qatronlar uchun noto'g'ri |
| Shamollatilgan (ikki bosqichli) | Dekompressiya zonasi va shamollatish porti uchuvchi moddalarni olib tashlaydi | Quritish amaliy bo'lmagan gigroskopik qatronlar | Kompleks; ventilyatsiya moslamasi bo'lsa, oqishi mumkin |
| PVXga xos | Kam siqilish, silliqlangan yuzalar, o'lik joylar yo'q | Qattiq va moslashuvchan PVX | Maqsadga muvofiq qurilgan; umumiy maqsadli vint emas |
Umumiy maqsadli (GP) vint: eng keng tarqalgan, eng yaxshisi?
GP vinti - bu murosasiz va yaxshi. U PE, PP, PS va ABSni maqbul tarzda ishlaydi, bu ko'pgina tovar kalıplamalarini qamrab oladi. Mashina ishlab chiqaruvchilar uni standart sifatida etkazib berishadi, chunki ular nima ishlatishingizni bilmasa, bu eng xavfsiz standart hisoblanadi.
Qatronlar talabchan bo'lganda, murosaga kelish sizga qimmatga tushadi. Shisha bilan to'ldirilgan neylondagi GP vinti tez eskiradi. Qattiq PVX ustidagi GP vinti materialni yomonlashtiradi. Yupqa devorli qismda maksimal chiqish uchun surilgan GP vinti erimaydigan qismlarni beradi. Ulardan birortasi sizning jarayoningizni tavsiflaganda, maqsadli ishlab chiqarilgan vint o'zini faqat hurda bilan to'laydi.
To'siq vidasi: Eritmalarni yaxshiroq ajratish va bir hillik
To'siq vidasi erish zonasi orqali ikkinchi parvozni qo'shadi. Ushbu parvoz qolgan qattiq granulalarni allaqachon hosil bo'lgan eritmadan jismoniy jihatdan ajratib turadi va qattiq moddalarni eritishda davom etadigan issiq barrel devoriga bosadi.
To'siqsiz, qattiq zarralar devordan izolyatsiya qilingan eritma hovuzining ichiga yashirinadi va erimaydigan holda ko'krakka omon qolishi mumkin. Ulardan biri bilan eritish to'liqroq va izchil yakunlanadi.
Foyda bir xil yoki undan yuqori ishlab chiqarishda eritishning yaxshiroq bir xilligi bo'lib, u kamroq eritilmaslik, qattiqroq tortishish nazorati va kengroq jarayon oynasi sifatida namoyon bo'ladi. Yupqa devorli qadoqlash, optik qismlar yoki erimaydigan har qanday narsa bilan ishlaydigan qolipchilar nomini so'rashi kerak.
Aralash / aralashtirish vinti: to'ldirilgan va rangli Masterbatch materiallari uchun
Aralash vintlari odatda uchi yaqinida maxsus aralashtirish qismini qo'shadi. Maddok (naychali) bo'laklari tor bo'shliqlar orqali erishga majbur qiladi, erimagan zarralarni kesish orqali parchalaydi. Pimli mikserlar oqimni ajratadi va qayta birlashtiradi, rang va plomba moddasini tarqatadi.
Rang chizig'i sifat muammosi bo'lsa, masterbatch dispersiyasi muhim bo'lganda yoki plomba taqsimoti qismlarning ishlashini kuchaytirganda foydalaning. Savdoga kesish qo'shiladi, bu esa aralashtirish bo'limlarini issiqlikka sezgir qatronlar uchun noto'g'ri tanlov qiladi, ular allaqachon buzilish chegarasiga yaqin.
Shamollatilgan / gazsizlantiruvchi vint: Gigroskopik qatronlar uchun
Shamollatilgan vint ikki bosqichda ishlaydi. Birinchi bosqich eriydi, keyin kanal keskin chuqurlashadi, barrelga kesilgan shamollatish portida eritma bosimini nolga yaqin tushiradi. U erda namlik va uchuvchi moddalar ko'pincha vakuum ostida qochib ketadi. Keyin ikkinchi bosqich in'ektsiya uchun eritmani qayta bosimga soladi.
Bu quritish amaliy yoki ishonchsiz bo'lgan gigroskopik qatronlar uchun ishlaydi. Bundan tashqari, u xavf tug'diradi: agar ikki bosqich mos kelmasa, eritma gaz o'rniga shamollatish portidan tashqariga chiqadi. Shamollatilgan vint va shamollatilgan barrel birgalikda ishlab chiqilishi kerak, shuning uchun ular to'plam sifatida ko'rsatilgan va tasodifiy qayta jihozlanmagan.
PVX-maxsus vintlar dizayni: Nima uchun standart vintlar PVX bilan ishlamaydi
Qattiq PVX standart vintni bir vaqtning o'zida ikkita usulda jazolaydi. U qirqish ostida parchalanib, vodorod xloridni chiqaradi, so'ngra u o'tirgan po'latni korroziyaga olib keladi. Zarar operator nuqsonni ko'rmasdan oldin boshlanadi.
PVX vinti ikkala tahdidga ham javob beradi. Kam siqilish kesishni yumshoq qiladi. Jilolangan yuzalar va o'lik nuqtasiz geometriya materialning turg'unligini va pishishini to'xtatadi. To'plam deyarli har doim sirtni qayta ishlashda korroziyaga chidamliligiga muhtoj, nafaqat aşınma qarshilik. BizningPVX vintli barrel qo'llanmasikimyoni qamrab oladi va bizningkonusning ikkita vintli bochkalariekstruziya tomonida PVX xizmat qiladi.
Qatronlar uchun to'g'ri vintli barrelni qanday tanlash mumkin
Qatronlar tanlovi sahifadagi har qanday qarorni boshqaradi: geometriya, po'lat va sirt. Jadvalni o'qing, keyin uning ostidagi eslatmalarni o'qing, chunki eslatmalarda ogohlantirishlar mavjud.
| Qatronlar | Oddiy L/D | Oddiy siqish nisbati | Vida turi | Maxsus eslatmalar |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 - 3,5:1 | GP yoki to'siq | Kechirimli. Toza eritish uchun ijobiy kesish kerak |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 - 2,5:1 | GP | Past viskoziteli, oson eriydi. HIPSda yumshoq aralashtirish |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP yoki to'siq | Amorf. Kesish issiqligini tomosha qiling, chiziqlar osongina ko'rinadi |
| Kompyuter va muhandislik plastmassalari | 22:1 – 25:1 | 2,0:1 – 2,5:1 | To'siq yoki GP, past kesish | Yuqori erish harorati, tor oyna. Uzunroq L/D, yumshoq siqish |
| PVX qattiq | 18:1 – 20:1 | 1,6:1 - 2,5:1 | PVXga xos | Korroziyaga chidamlilik ixtiyoriy emas. Qisqa yashash vaqti |
| PVX moslashuvchan | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVXga xos | Qattiq, hali ham korroziydan ko'ra ko'proq kechirimli |
| PET (preform) | 20:1 – 24:1 | Kam, aniq o'lchash | Maqsadga muvofiq ishlab chiqarilgan PET | Uni quriting yoki yomonlashtiring. Past kesish, minimal yashash, parlatilgan yuzalar |
| POM (asetal) | 20:1 – 22:1 | 2,5:1 - 3,5:1 | GP, past kesish | Haddan tashqari qizib ketganda keskin yomonlashadi. Haroratni aniq nazorat qilish |
| Shisha bilan to'ldirilgan / abraziv | Asosiy qatronlar uchun | Asosiy qatronlar uchun | Asosiy turi + qattiq sirt | Geometriya asosiy qatronga ergashadi. Thesirtnima o'zgaradi: bimetalik bo'ling |
Ushbu jadvaldan qanday foydalanish kerak:bu spetsifikatsiyalar emas, balki odatiy nashr etilgan diapazonlar va boshlang'ich nuqtalardir. Mashinangiz, darajangiz, sizning qismingiz va chiqishingiz raqamlarni o'zgartiradi. Vida dizayneri sizning haqiqiy jarayoningizga qarshi yakuniy geometriyani tasdiqlaydi. Hech qachon bunday suhbatsiz umumiy jadvaldan buyurtma bermang.
PP va pe: yarim kristalli, o'rtacha kesish
Poliolefinlar - bu oson holat. Ular kesishga toqat qiladilar, keng oynada eriydi va GP vintini kechiradi. O'rtacha va yuqori siqish yaxshi ishlaydi, chunki bu past viskoziteli qatronlar yarim eritilgandan sirg'alib ketmasdan, toza eritish uchun ijobiy kesishga muhtoj.
Chiqishni yupqa devorlarga qattiq suring va to'siq vidasi bir xil tezlikda to'liq eritmani etkazib berish orqali o'z narxini qoplaydi.
ABS va PS: amorf, kesish issiqligini tomosha qiling
Amorf qatronlar o'tkir nuqtada erishdan ko'ra, bir qatorda yumshaydi. PS past siqilishda ishlaydi, chunki u juda oson eriydi. ABS ko'proq g'amxo'rlikka muhtoj: u yomonlashganda chiziqlar va chayqalishlarni ko'rsatadi va kesish issiqligi odatda sababdir.
Agar ABS qismlari chizig'i bo'lsa va belgilangan nuqtalaringiz to'g'ri ko'rinsa, quritgichdan shubhalanishdan oldin kesishdan shubhalang. Issiqlikka sezgir amorf qatronda agressiv siqish nisbati o'z nuqsonlarini keltirib chiqaradi.
Kompyuter va muhandislik plastmassalari: yuqori harorat, uzoqroq L / D
Kompyuter, neylon, PBT va ularning qarindoshlari yuqori darajada eriydi va undan yuqoriroq darajada yomonlashadi. Ular to'liq eritishga muhtoj, bu esa uzoqroq L / D uchun bahslashadi, lekin ular ham yashash vaqtini jazolaydilar, bu esa eritmani katta barrelda ushlab turishga qarshi bahslashadi.
Ruxsat yumshoq siqish va to'g'ri o'lchamdagi tortishish bilan uzoqroq L/D. Kompyuterda o'lchamni noto'g'ri oling va vint qanchalik yaxshi bo'lishidan qat'i nazar, material sarg'ayguncha issiqlikdan o'tadi.
Qattiq va moslashuvchan PVX: korroziyaga qarshilik juda muhim
PVX haqida yuqoridagi hamma narsa tanlovga tegishli. Qattiq PVX ham L / D, ham siqilishning pastki qismida o'tiradi, chunki vaqt va kesish ikkala dushmandir. Yuzaki ishlov berish nafaqat aşınmaya, balki korroziyaga qarshi turishi kerak va bu bimetalik barrel ichidagi qotishma tanlovini o'zgartiradi.
PET va POM: past kesish, haroratni aniq nazorat qilish
PET gigroskopikdir. Eritma ichidagi suv polimer zanjirlarini gidrolizlaydi, o'ziga xos yopishqoqlikni pasaytiradi va mashina yaxshi ishlayotganga o'xshab, mo'rt va tumanli bo'lib qoladi. Qatronni to'g'ri quriting, past kesish, yashash joyini qisqa tuting va cho'kindi hosil bo'lmasligi uchun sayqallangan yuzalarni belgilang.
POM oddiy siqilishga toqat qiladi, lekin haddan tashqari qizib ketganda keskin pasayadi va uning parchalanish mahsulotlari xavflidir. Haroratni nazorat qilish va yashash vaqti intizomi aqlli geometriyadan ko'ra muhimroqdir.
Shisha bilan to'ldirilgan va abraziv materiallar: 30% chiziq
Mana, sahifadagi eng aniq qoida va bu tuyg'u emas, balki raqam.30% gacha shisha tola: nitridlangan 38CrMoAlA to'plami uni boshqaradi.Biz nitridlangan in'ektsiya vintlarini aynan shu maqsadda quramiz va baholaymiz, so'ndiriladi va qattiqlashadi, so'ngra 950–1050 HV da 0,5–0,8 mm korpusga gaz bilan azotlanadi.
Shisha 30% dan yuqori yoki mineral plomba va olovga chidamli bo'lsa, sirt o'zgarishi kerak.Nitridlangan korpus diffuziya qatlami bo'lib, abraziv plomba uning ostidagi po'latdan ko'ra tezroq kesib o'tadi.
O'shanda abimetalik vintli barrelyangilanishni to'xtatadi va to'g'ri spetsifikatsiyaga aylanadi: qattiq qotishma teshikning eskirish zonasi atrofida to'liq aylana bo'ylab püskürtülür va ichki qattiqlikni 62 HRC ga olib chiqadi. Geometriya hali ham asosiy qatronga amal qiladi. Faqat sirt o'zgaradi. Bizningbimetalik va nitridlangan qo'llanmaxarajat mantig'i orqali ishlaydi.
Barrel turlari, materiallari va yuzaki ishlov berish
Barrel keskin ravishda muvaffaqiyatsizlikka uchramaydi. U jimgina ochiladi va u bilan chiqishingizni oladi. Material va sirt qancha vaqt ketishini aniqlaydi.
Standart nitridlangan po'lat barrel: ilovalar va cheklovlar
Nitridlash azotni po'lat yuzasiga tarqatib, qattiq korpus hosil qiladi. Biz 38CrMoAlA in'ektsiya vintlarini 500–560 °C haroratda gaz-nitridlashtiramiz, 950–1050 HV da 0,5–0,8 mm qalinlikdagi nitridlangan qatlam hosil qilamiz. Bu ishlov berilmagan po'latga nisbatan aşınma qarshiligini 30-40% ga oshiradi.
Asosiy po'lat avval so'ndiriladi va qattiqlashadi, bu esa kesishning aşınma qarshiligini o'z-o'zidan 50% ga oshiradi. Birgalikda bu ikki bosqich PE va PP kabi korroziy bo'lmagan qatronlarda taxminan 10 000-20 000 soat xizmat qilish muddatini beradi.
Uning chegarasi ish chuqurligidir. Aşınma nitridlangan qatlamni kesib o'tgandan so'ng, uning ostidagi yumshoq yadro tez eskiradi. Biz shisha tola bilan mustahkamlangan aralashmalar uchun nitridlangan in'ektsiya vintlarini 30% gacha baholaymiz (masalan, PA plyus shisha tolasi). Yuqorida yoki korroziy qatronlarda nitridlangan korpus ustundir va sirt o'zgarishi kerak.
Bimetalik barrel: qurilish, narx va u qachon to'lanadi
Bimetalik barrel qotishma po'latdan yasalgan korpusni saqlaydi va alohida aşınma qotishmasini teshikka birlashtiradi. Bochkalarimizda biz qattiq qotishmani teshikning aşınma zonasining to'liq doirasi bo'ylab purkab, ichki qattiqlikni 62 HRC ga yetkazamiz.
Bu nitridlanishdan himoya qilishning boshqa turi. Nitridlangan holat - bu millimetrning fraktsiyalarida o'lchanadigan diffuziya qatlami. Püskürtülmüş yoki eritilgan qotishma teshigi turli metallarning qatlami bo'lib, abraziv plomba moddasi bularning barchasidan o'tishi kerak.
Qotishma tahdid uchun tanlangan. Karbidga boy va volfram karbidli yuzalar shisha va mineral plombalarning aşınmasına qarshi turadi. Nikelli qotishmalar PVX va olovga chidamli birikmalardan korroziyaga qarshi turadi. Noto'g'ri qotishmani tanlang va siz noto'g'ri muammoni hal qiladigan bimetalik barrel uchun pul to'ladingiz.
Sizning yemingiz abraziv yoki korroziy bo'lsa, u o'z samarasini beradi. Arifmetika oddiy: agar bimetalik to'plam sizning materialingizdagi nitridlangan to'plamdan bir necha baravar uzoq davom etsa, siz qochgan hurda va ishlamay qolish vaqtini hisoblashdan oldin, yuqori xarid narxi yiliga arzonroq narxga bo'linadi.
Segmentli va monolit barrel: moslashuvchanlik va aniqlik
Monolitik (bir parcha) barrel bitta tanadan ishlov beriladi. U to'g'rilik va konsentriklikni eng yaxshi saqlaydi va bu inyeksion kalıplama uchun norma bo'lib, bu erda aniqlik zarbaning mustahkamligini ta'minlaydi.
Segmentli bochkalar qismlardan bir-biriga mahkamlanadi, bu esa eskirgan qismni butun barrelni yirtib tashlamasdan almashtirishga imkon beradi va shamollatish portlarini moslashuvchan tarzda joylashtirish imkonini beradi. Savdo - bu hizalama: har bir bo'g'in noto'g'ri joylashtirish uchun imkoniyatdir va inyeksiya mashinalari ekstruderlarni birlashtirgandan ko'ra kamroq kechirimli.
Asosiy po'lat va unga o'tirgan sirt variantlari
38CrMoAlABu biz in'ektsiya vintlarini qayta ishlaydigan asosiy po'latdir va u biron bir sababga ko'ra sanoatda standart hisoblanadi. Uning xrom-molibden-alyuminiy kimyosi nitridlash uchun mo'ljallangan: alyuminiy korpusda qattiq, barqaror nitridlar hosil qiladi, yadro esa mustahkam bo'lib qoladi.
Asosiy po'lat mexanik yukni ko'taradi. Uning ustidagi sirt eskirishni oladi va bu erda haqiqiy tanlov yotadi. sifatidavintli bochka ishlab chiqaruvchisibiz to'liq sirt oralig'ini ta'minlaymiz va ularning har biri boshqa tahdidga javob beradi:
- Nitridlash— 950–1050 HV da 0,5–0,8 mm qatlam. Toza qatronlar, shisha tolalar 30% gacha.
- Bimetalik qoplama— qattiq qotishma teshikning eskirish zonasi atrofida eritiladi, 62 HRC ga teng. Abrasiv va korroziy vazifa.
- Volfram karbidini purkash- eng og'ir ishqalanish holatlari uchun.
- Krom qoplama- silliq, bo'shatish uchun qulay sirt. Og'ir ishqalanish bilan emas, balki rang o'zgarishi va yopishtirishga yordam beradi.
- Zanglamaydigan po'lat- korroziyaga chidamliligi yoki materialning tozaligi eskirishdan ko'ra talabga olib kelganda.
Bizning vintli barrel materiallari bo'yicha qo'llanmamiz asosiy po'latlarni to'liq taqqoslaydi.
Taqqoslangan sirt ishlovlari
| Materiallar / davolash | Qattiqlik | Aşınmaya qarshilik | Korroziyaga qarshilik | uchun eng yaxshisi |
|---|---|---|---|---|
| 38CrMoAlA, nitridlangan | 950-1050 HV, 0,5-0,8 mm qatlam | Yaxshi | O'rtacha | PE, PP, PS, ABS; shisha tolasi 30% gacha. Iqtisodiy defolt |
| Bimetalik qoplama | 62 HRC ga burg'ulash | Ajoyib | Yaxshi | Shisha bilan to'ldirilgan 30% dan yuqori, mineral bilan to'ldirilgan, qayta maydalangan, abraziv vazifa |
| Volfram karbidini purkash | Juda baland | Ajoyib | Yaxshi | Eng qiyin ishqalanish holatlari |
| Nikel asosli qotishma qoplamasi | Formulyatsiya bo'yicha tanlangan | Yaxshi | Ajoyib | PVX, floropolimerlar, olovni to'xtatuvchi moddalar |
| Qattiq krom qoplama | Qattiq, juda nozik | O'rtacha | Yaxshi | Yumshoq bo'shatish, rangni oson o'zgartirish, yopishqoqlikka qarshi |
| Zanglamaydigan po'lat | Har bir sinf uchun | O'rtacha | Ajoyib | Korroziya yoki tozalikka asoslangan ilovalar |
Chiziq eng toza emas, balki aslida ishlaydigan eng iflos ozuqa uchun sirtni belgilang. Toza qutini belgilash yangi to'plamning erta o'lishining eng keng tarqalgan usuli hisoblanadi.
Xizmat: To'plam berishi mumkin bo'lgan har soatni qanday olish mumkin
Xizmat eskirishni qaytarmaydi. Bu sizni oldini olish mumkin bo'lgan eskirishni oldini oladi va unga javob berish o'rniga almashtirishni rejalashtirish uchun ma'lumot beradi.
Muntazam tekshiruv ro'yxati
| Chastotasi | Nimani tekshirish kerak | Nima uchun |
|---|---|---|
| Har bir smena | Eritma harorati normalga nisbatan, tiklanish vaqti, yostiqning mustahkamligi, vosita yuki | Bu nuqsonlar paydo bo'lishidan oldin siljiydi |
| Har qanday material yoki rang o'zgaradi | To'liq tozalash; qora dog'lar yoki buzilgan material uchun tozalashni tekshiring | Dog'lar o'lik dog'lar yoki biror joyda degradatsiyani anglatadi |
| Oylik | Termojuftlar va isitgich bantlarini tekshiring; oziqlantirish-tomoq sovishini tekshiring | Drift sensori materialni bir necha oy davomida sezmasdan pishiradi |
| Har safar vint chiqib ketganda | Belgilangan joylarda parvoz OD va barrel teshiklarining identifikatorini o'lchash; tekshirish halqasini tekshiring | Vint allaqachon chiqib ketgan. O'lchovning o'n daqiqasi bepul ma'lumotdir |
| Kamida yiliga (abraziv yoki korroziy vazifa) | Rejalashtirilgan tortishish: to'liq eskirish o'lchovi, hizalanishni tekshirish, o'qishlarni qayd qilish | To'ldirilgan, PVX va qayta ishlanadigan to'plamlar toza qatronlarga qaraganda ancha tezroq |
Qatronlar yoki ranglarni o'zgartirganda to'g'ri tozalash tartibi
Har bir to'xtash va har bir almashtirishdan oldin tozalang, band kunlar uchun istisnosiz. Barrel ichida sovutish uchun qoldirilgan material yomonlashadi, yuzalarga pishadi va keyinchalik mijozning qismida qora dog'lar sifatida qaytadi.
Rangni o'zgartirish, o'chirish uchun va issiqlikka sezgir polimerga o'tishdan oldin tijorat tozalash birikmasidan foydalaning. Virgin PE yoki PP mos materiallar orasidagi muntazam o'tishlarni boshqaradi. Kompyuter va PMMA kabi yuqori haroratli qatronlar qattiqroq ushlab turadi va agressiv tozalashni talab qiladi.
Faqat ishga tushirishdan oldin emas, balki o'chirishdan oldin tozalang. Sovutish bochkasida qoldirgan narsangiz keyingi ishga tushirishda kurashadigan muammoga aylanadi.
Vintdan barrelgacha bo'lgan masofani qanday o'lchash mumkin
Bu fikrni haqiqatga aylantiradigan o'lchovdir va ko'pchilik do'konlar uni o'tkazib yuboradi.
- Vintni torting va tozalang.Issiq, guruch yoki mis asboblar bilan. Hech qachon vint bog'liq bo'lgan ishlov berilgan sirtni kesadigan po'lat qirg'ichlar.
- O'lchov pozitsiyalarini belgilangish uzunligi bo'ylab: kamida ovqatlanish, o'tish va o'lchash.
- OD parvozini o'lchashHar bir pozitsiyada tashqi mikrometr bilan, notekis eskirishni ushlash uchun aylana bo'ylab bir nechta nuqtalarda o'qishlar olib boring.
- Barrel teshigi identifikatorini o'lchashmos keladigan pozitsiyalar va chuqurliklarda burg'ulash o'lchagich bilan.
- Radial bo'shliqni hisoblang:burg'ulash identifikatoridan parvoz OD ni olib tashlang va ikkiga bo'ling.
- Qurilish chizmasi bilan solishtiringva har bir o'qishni sana va soatlar bilan yozib oling.
Natijani universal raqamga qarshi emas, balki asl klirensiyaga nisbatan talqin qiling. Foydali do'kon qoidasi: bo'shliq qurilish qiymatidan taxminan ikki baravar oshganda yoki bir xil vint tezligida mahsulot sezilarli darajada pasayganda, almashtirishni rejalashtirishni boshlang. Bizning bosqichma-bosqich o'lchov qo'llanmamiz usulni to'liq batafsil yoritadi.
Tozalash jadvali va tozalash aralashmalari turlari
Murakkabni ishga moslashtiring. Mexanik (abrazivsiz) tozalash vositalari yuqori yopishqoqlikka ega. Kimyoviy tozalashlar buzilgan material va uglerodga hujum qiladi. Ko'pikli tozalashlar laminar oqim o'tkazib yuboradigan o'lik nuqtalarga etib borish uchun kengayadi.
Chuqur tozalash intervallari qatronga bog'liq. Yuqori haroratli polimerlar uglerodni tezroq hosil qiladi va tez-tez chuqur tozalashni talab qiladi. Nima bo'lishidan qat'iy nazar, siz uchun qora dog'lar kelishini kutmasdan, intervalni jadvalga muvofiq saqlang.
Qachon ta'mirlash kerak va qachon almashtirish kerak
Ikkita narx belgisini emas, balki bir yillik xizmat narxini solishtiring. Yarim qimmatga tushadigan, lekin yillarning uchdan bir qismini qaytaradigan qayta qurish - niqoblangan holda qimmat variant.
Ta'mirlash o'ng tomondaeskirish o'lchovli va o'rtacha bo'lsa, asosiy metall mustahkam, bu birinchi qayta qurish va geometriya hali ham qatroningizga mos keladi.
O'zgartirish to'g'ri egiladikorroziya chuqurlashganda, vint allaqachon qayta tiklangan bo'lsa, materialingiz o'zgarganda va eski geometriya endi mos kelmaganda yoki to'plam umumiy o'lcham bo'lsa, almashtirish narxi ta'mirlash narxiga yaqin bo'lsa.
Ta'mirlash va almashtirish bo'yicha qo'llanmamiz to'liq qarorlar jadvalini taqdim etadi.
Zaxira vintli bochkalarni to'g'ri saqlash va ishlov berish
Zaxira to'plam faqat kerak bo'lganda tekis va toza bo'lsa foydali bo'ladi. Vintlarni gorizontal holda uzunligi bo'ylab tayanch bilan saqlang, hech qachon uchiga tayanmang. Ularni zangga qarshi qoplang, yopib qo'ying va texnik varaq va o'lchangan qattiqlik ko'rsatkichlarini qism bilan birga saqlang.
Zaxira to'plamni aylantirish strategiyasihar qanday tezlashtirish to'lovidan qimmatroq va deyarli hech bir yetkazib beruvchi buni sizga aytmaydi. Joriy to'plam muvaffaqiyatsiz bo'lgunga qadar almashtirishni sotib oling. Yangi to'plamni ishga tushiring, ishlab chiqarish davom etayotganda eskisini qayta qurish uchun yuboring va qayta qurilgan to'plamni zaxira sifatida javonda saqlang.
Endi siz rejadan tashqari uzilishlarsiz aylanishga egasiz va kelajakdagi har bir almashtirish shanba kuni soat 2 da emas, balki sizning jadvalingiz bo'yicha amalga oshiriladi. Strategiya aylanma mablag'larning bir to'plamini sarflaydi va birinchi marta buzilish sodir bo'lmaganda uni qaytaradi.
Bu jarayonmi yoki mashinami? Qaror qabul qilish darvozasi
Bu erda hech qanday raqobatchi yozmaydigan bo'lim va bu sizga ushbu qo'llanmaning qolgan qismiga qaraganda ko'proq vaqtni tejaydi.
Kalıplama nuqsoni paydo bo'lganda, ko'pchilik jamoalar mashina sozlamalariga murojaat qilishadi. Harorat, orqa bosim, in'ektsiya tezligi, ushlab turish vaqti. Ba'zan bu to'g'ri. Ammo plastiklash moslamasi eskirgan bo'lsa, hech qanday sozlash jarayonni tiklamaydi va haftalar hech qachon muvaffaqiyat qozona olmaydigan qidiruvda yo'qoladi.
Boshqa belgilangan nuqtaga tegmasdan oldin bu darvozani ishga tushiring.
1. Biror narsa o'zgarganmi?Yangi qatron, yangi rang beruvchi, yangi qayta maydalash nisbati, yangi qolip, kimdir sozlanganmi? Ha bo'lsa, o'zgarishni ta'qib qiling. Aksi isbotlanmaguncha bu jarayon muammosi.
2. Qusur to'satdan paydo bo'ldimi yoki bir necha hafta ichida sudralib ketdimi?O'zgarish yoki singan komponentda to'satdan nuqtalar. Asta-sekin kiyinish nuqtalari. Kiyinish bir kechada kelmaydi.
3. Yostig'i ketma-ket o'q otish uchunmi?Mos kelmaydigan yostiq - chek rishtasi gaplashadi. Hech narsadan oldin uni tekshiring.
4. Chiqish bir xil vida tezligida tushib ketganmi yoki tiklanish vaqti cho'zilganmi?Ikkalasi ham bo'shliqqa ishora qiladi, ya'ni vint yoki bochkaning aşınmasını bildiradi. Sozlamalar yo'qolgan tozalashni tiklay olmaydi.
5. Eritma harorati o'zgarmagan belgilangan nuqtalarda ko'tariladimi?Vint qo'shimcha issiqlik hosil qiladi, chunki u eskirgan bo'shliqqa qarshi ko'proq ishlaydi.
6. Har bir tozalashdan keyin qora dog'lar qaytib keladimi?Materiallar o'lik joyda joylashgan. Eski to'plamda bu o'lik nuqta ko'pincha eskirgan bo'lib, buzilgan eritmani o'z ichiga oladi.
3 dan 6 gacha bo'lgan savollarga uchta yoki undan ko'p "ha" javobi, mashina plastiklashtiruvchi qurilma eskirganligini bildiradi. Sozlashni to'xtating. Vintni torting va uni o'lchang.
O'lchov bir soat davom etadi. Sozlamalar orqali mexanik nuqsonni ta'qib qilish bir necha hafta davom etadi va u hech qachon birlashtirilmaydi, chunki javob hech qachon boshqaruvchida bo'lmagan.
Ildiz sabablari jadvali bilan muammolarni bartaraf etish bo'yicha qo'llanma
Quyidagi har bir nuqson jarayon yoki mexanik aşınmadan kelib chiqishi mumkin. Jadvalda nom berilganvint va barrelasosiy sabab, chunki bu hamma qolgan yarmi.
| Muammo | Alomat | Vida / barrel ildiz sababi | Tuzatish harakati |
|---|---|---|---|
| Qora chiziqlar / kuyish izlari | Qismda qora dog'lar yoki chiziqlar; to'xtashdan keyin yomonroq | Buzilgan material eskirgan bo'shliqqa yoki o'lik joyga qo'yilgan; ballli teshik; shikastlangan vint yuzasi | Chuqur tozalash. Agar dog'lar qaytsa, torting va tekshiring. Ballar va eskirgan bo'shliqni tekshiring. Agar to'plamda material bo'lsa, o'zgartiring |
| Mos kelmaydigan tortishish hajmi / qisqa tortishish | O'q otish og'irligi; yostig'i otishmaga qarab o'zgaradi | Uzukning muhrlanmaganligini tekshiring(eng keng tarqalgan); eskirgan parvozlar eritmaning orqaga oqishi; barrel teshigi katta o'lchamli | Avval tekshirish halqasini tekshiring. Keyin bo'shliqni o'lchang. Sozlamalar sizib chiqayotgan qaytarilmas valfni tuzatmaydi |
| Eritma haroratining keskin ko'tarilishi | Haqiqiy erish harorati belgilangan nuqtalardan yuqori; materialning rangsizlanishi | Noto'g'ri siqish nisbatidan ortiqcha kesish; vintni qattiqroq ishlashiga olib keladigan eskirgan bo'shliq; suzuvchi termojuft | Termojuftlarni tekshiring. Vida tezligini va orqa bosimni tekshiring. Qatronlar uchun geometriya noto'g'ri bo'lsa, vintni tuzatish |
| Sekin tiklanish / uzoq plastiklash | Qayta tiklash vaqti uzayadi; sikl vaqti oshadi | Nasos samaradorligini pasaytiradigan eskirgan bo'shliq; tasma bo'limi muammosi; qatron uchun noto'g'ri geometriya | Avval oziqlantirish-tomoq sovishini va granulalar ozuqasini tekshiring. Keyin chizmaga nisbatan bo'shliqni o'lchang |
| Ko'tarilgan vosita yuki / orqa bosim | Doimiy chiqishda toqqa chiqadigan vosita kuchaytirgichlari; moment signallari | Teshikda vintni tortish (noto'g'ri hizalama, egilgan vint); haddan tashqari kesish; buzilgan materialning qurilish qarshiligi | Hizalanish va vintning tekisligini tekshiring. Bukilgan vint teshikning bir tomonini kiyadi va yangi barrelni ham yo'q qiladi |
| Materialning buzilishi / rangi o'zgarishi | Sarg'ish, chayqalish, mo'rtlik, hid | Yashash vaqti juda uzoq (barrel uchun juda kichik otish); kesish juda agressiv; materialni ushlab turadigan o'lik dog'lar | Otish hajmi va barrel sig'imi nisbatini tekshiring. Kesishni kamaytiring. Issiqlikka sezgir bo'lgan qatronlarda, pastki siqish vintlari yagona haqiqiy tuzatish bo'lishi mumkin |
| Qisman erimaydi / qattiq zarralar | Qattiq dog'lar; linzaga o'xshash nuqsonlar; zaif joylar | Eritma sig'imi etarli emas: L / D juda qisqa, siqilish noto'g'ri, chiqish vint erishi mumkin bo'lgan darajadan o'tib ketgan yoki eskirgan bo'shliq | Chiqishni kamaytiring yoki to'siq vintiga yangilang. Agar to'plam eskirgan bo'lsa, hech qanday sozlama erishni tiklamaydi |
| Rang chizig'i / yomon dispersiya | notekis rang; masterbatch tarqalmaydi | Aralash bo'limi yo'q; eskirgan vintni yomon aralashtirish; to'ldirilgan yoki rangli birikma uchun noto'g'ri vint | Aralash qismini belgilang (Maddok yoki pin). Avval vintni shunchaki eskirganligini tasdiqlang |
Qora chiziqlar yoki kuyish izlari
Buzilgan polimer biror joyda qolib, bo'laklarga bo'linadi. Klassik yashirinish joylari eskirgan bo'shliq, tirqishli teshik, shikastlangan nazorat halqasi va oqim to'xtab qolgan har qanday o'lik nuqtadir.
Avval chuqur tozalash. To'liq tozalashdan keyin dog'lar qaytib kelsa, material oddiygina qoldiq emas. U sizning mashinangizdagi joy tomonidan doimiy ravishda ishlab chiqariladi va siz vintni tortib, uni topishingiz kerak.
Mos kelmaydigan tortishish hajmi yoki qisqa suratlar
Sozlamaga tegmasdan oldin ringni tekshiring. Qaytarilmaydigan valf muhrlanishni to'xtatganda, eritma in'ektsiya paytida orqaga oqib chiqadi va mashina o'lchagan zarba qolip olgan zarba emas deb o'ylagan.
Sovg'a - bu yostiq. Barqaror jarayon barqaror yostiqni ushlab turadi. Yostig'i otish uchun aylanib ketganda, eritma u bo'lmasligi kerak bo'lgan joyga ketmoqda.
Eritma haroratining ko'tarilishi yoki juda yuqori
Belgilangan nuqtalarga ishonishdan ko'ra, haqiqiy eritmani prob bilan o'lchang. Haqiqiy eritma zonalardan ancha yuqori bo'lsa, qo'shimcha issiqlik chiziqlardan emas, balki kesishdan kelib chiqadi.
Siqilish qatron uchun juda agressiv bo'lsa, vint tezligi juda yuqori bo'lsa, orqa bosim haddan tashqari bo'lsa va eskirgan vint bir xil materialni siljitish uchun ko'proq ishlashi kerak bo'lganda kesish issiqligi ko'tariladi.
Vintni sekin tiklash / uzoq plastiklash vaqti
Qopqoqdan boshlang. Ko'prik pelletlari, haddan tashqari qizib ketgan oziq-ovqat tomog'i va etarli darajada sovutilmagan oziqlantirish vintni va strechni tiklashni ochadi va ularning hech biri vint nuqsoni emas.
Agar ozuqa sog'lom bo'lsa va tiklanish hali ham sekin bo'lsa, bo'shliqni o'lchang. Nasos samaradorligini yo'qotgan vintni kiyish uchun bir xil otishni to'ldirish uchun ko'proq vaqt ketadi va aylanish vaqti buni aks ettiradi.
Dvigatel yukining ortishi yoki orqa bosim
Doimiy chiqishda ko'tarilgan amperlar biror narsaning qarshilik ko'rsatishini anglatadi. Teshikka tortiladigan egilgan vint xavfli holatdir: u bochkaning bir tomonini kiyadi va bu noto'g'ri hizalanishga qarshi o'rnatilgan yangi vint xuddi shu sxema bo'yicha xuddi shunday eskiradi.
Biror narsaga buyurtma berishdan oldin tekislik va hizalanishni tekshiring. Bir tomonlama tuynuk kiyimi barmoq izidir.
Materialning buzilishi yoki rangi o'zgarishi
Ikkita sabab ustunlik qiladi: material juda issiq yoki u juda uzoq vaqt davomida issiq. Ikkinchisi - odamlar sog'inadigan narsa.
Barrel barglari uchun juda kichik bo'lgan o'q eriydi va sarg'ayguncha yumshoq pishiriladi. Hech qanday vint dizayni katta o'lchamdagi barrelda kichik o'lchamdagi zarbani tuzatmaydi. Vida diametrini to'g'rilang yoki ishni kichikroq mashinaga o'tkazing.
O'zgartirish vintli barrelga qanday buyurtma berish mumkin
Hech bir raqobatchi buni qoplamaydi va bu xaridorlarga haqiqatan ham kerak bo'lgan qismdir. OEMdan yoki mustaqildan buyurtma berasizvintli bochka zavodi, xuddi shu ma'lumot tirnoqni boshqaradi.
Siz taqdim etishingiz kerak bo'lgan o'lchamlar va texnik xususiyatlar
- Mashinaning markasi va modeli.O'rnatish va haydovchi uchi o'lchamlarini tasdiqlash uchun nom plitasining fotosurati etarli.
- Vida diametri va L / D nisbati,chizmadan yoki to'g'ridan-to'g'ri o'lchanadi.
- Plomba tarkibiga ega bo'lgan qatron.Bu ro'yxatdagi hamma narsadan ko'ra asosiy po'latni va sirtni qayta ishlashni boshqaradi.
- Otishma hajmi va maqsad aylanishi,shuning uchun geometriyani nusxalashdan ko'ra optimallashtirish mumkin.
- Chizma yoki eskirgan namuna.Yoki ishlaydi. Eskirgan qismni o'lchash va to'liq geometriyani qayta tiklash mumkin.
- O'tgan safar nima noto'g'ri bo'ldi.Kiyinish namunasini qism bilan birga yuboring. Silliq o'lchamning yo'qolishi aşınma deyishadi. Pitting korroziya deydi. Bir tomonlama kiyinish, hizalanishni aytadi, bu yangi vintni tuzatmaydi.
Oxirgi narsa xaridorlar unutadigan narsadir va bu sizni muvaffaqiyatsizlikning ishonchli nusxasini sotib olishga to'sqinlik qiladi.
OEM-Match va moslashtirilgan dizayn: afzalliklari va kamchiliklari
OEM mosligiasl geometriyani takrorlaydi. Asl vint sizning jarayoningizga mos kelgan va shunchaki eskirgan bo'lsa, bu to'g'ri qo'ng'iroqdir. Oldindan bashorat qilinadigan, chizmaga nisbatan tekshirilishi mumkin, jarayon qayta tasdiqlanmaydi.
Maxsus dizayngeometriyani bugungi kunda ishlayotgan narsangizga moslash uchun o'zgartiradi. Jarayon harakatlansa va vint ishlamasa, bu to'g'ri qo'ng'iroq: siz qayta maydalashni qo'shdingiz, to'ldirilgan navga o'tdingiz, chiqish maqsadlarini o'zgartirdingiz yoki asl vint hech qachon qatroningizni yaxshi ishlamagan.
Jarayon o'zgarganda OEM o'yiniga buyurtma berish muammoni yangi po'latda takrorlaydi. Asl nusxasi yaxshi bo'lganida maxsus dizaynga buyurtma berish hech qanday xarajat va qayta tasdiqlashni qo'shadi. Kiyinish namunasi sizga qaysi vaziyatda ekanligingizni bildiradi.
Xitoydan xarid qilishda nimani kutish kerak
Yetkazib berish muddati geometriyaga, sirt ishloviga va chizilgan mavjudligiga bog'liq. Buni o'zingizning taklifingiz bilan yozma ravishda so'rang va soat nimadan boshlanishini so'rang: chizmaning tasdiqlanishi yoki xarid buyurtmasi. Ular bir xil sana emas va farq ko'pincha bir hafta.
Qabul qilishdan oldin uchta narsani aniqlab olish kerak:
- Ishlab chiqarish boshlanganda.Eskirgan namunani teskari muhandislik qilish bitta chip kesilgunga qadar vaqt qo'shadi. Chizma bu bosqichni olib tashlaydi.
- Yuzaki ishlov berish nimani qo'shadi.Bimetalik qoplama va karbid püskürtme o'z navbati bilan alohida jarayon bosqichlari.
- Dengiz yuklari, alohida.Bu ishlab chiqarish vaqtida emas va birinchi marta xaridorlarni hayratda qoldiradigan raqam.
Bizning taklifimiz dizayn bo'yicha shaffofdir: biz mahsulot, etkazib berish va davom etayotgan texnik xizmatni qoplaydigan taxminiy xarajatlarni beramiz, shuning uchun keyinroq kashf qilinadigan hech narsa yo'q. Siz bu taklifni 12 soat ichida olasiz.
Yuqorida tavsiflangan zaxira o'rnatilgan aylanish bilan etkazib berish vaqtini rejalashtiring. Kirish jurnalidan buyurtma qilingan to'plam sizning jadvalingiz bo'yicha jo'natiladi. Buzilgan kemadan buyurtma qilingan to'plam havo orqali, hech kim tushuntirib berolmaydigan narxda jo'natiladi.
Sifatni qabul qilish mezonlari va tekshirish nuqtalari
Bu haqiqiy etkazib beruvchini arzondan ajratib turadigan cheklar. Buyurtma berishdan oldin ularni yozma ravishda so'rang va to'plam kelganida ularni tasdiqlang:
- Har bir parvoz davomida bir nechta nuqtada tashqi diametri
- Teshik diametri va silindrsimonligi
- Sirt qattiqligi a sifatidao'lchangan qiymat(HV yoki HRC), katalog spetsifikatsiyasi emas
- Nitridlangan korpus chuqurligi yoki bimetalik teshikdagi qotishma qatlami chuqurligi
- Konsentriklik va to'g'rilik
- Sirt pürüzlülüğü (Ra)
- Asosiy po'lat darajasi, tasdiqlangan
Qattiqlik va korpus chuqurligi eng muhimi ikkitadir va ikkalasi ko'pincha jimgina pasaytiriladi. 950–1050 HV va 0,5–0,8 mm chuqurlikdagi nitridlangan qatlam yetkazib beruvchini ushlab turishi mumkin bo'lgan texnik xususiyatdir. "Nitridlangan" o'z-o'zidan emas.
Agar kotirovka boshqalardan keskin pastga tushsa, po'lat nima ekanligini va davolanish qanchalik chuqurligini so'rang. Bu deyarli har doim farqni yashiradigan joy va siz uni erta kiyishda qaytarib berasiz.
Bizning to'liq manbalar bo'yicha ko'rsatmalarimiz maxsus vintli barrel buyurtma qo'llanmasida joylashgan.
O'zgartirish yoki maxsus qarshi vintli barrel kerakmi? Mashinangiz modelini, chizilgan rasmini yoki eskirgan namunasini yuboring. Biz 12 soat ichida taklif qilamiz.
Vintli barrel taklifini olingTez-tez so'raladigan savollar
Savol: Inyeksion kalıplama vintli barrel qancha vaqt xizmat qiladi?
Javob: PE va PP kabi korroziy bo'lmagan qatronlarda bizning nitridlangan 38CrMoAlA qarshi vintlari taxminan 10,000-20,000 soat ishlaydi. Shisha bilan to'ldirilgan aralashmalar, PVX va og'ir qayta ishlov berish uni qisqartiradi va plomba tarkibi va chiqishiga qanchalik bog'liq. Soatni ishlatmang va umid qilmang: o'lchang. Yiliga kamida bir marta abraziv vazifada parvoz OD va burg'ulash identifikatorini qurilish chizmasi bilan tekshiring va trendni qayd qiling. Soat ko'rsatkichi emas, balki trend keyingi to'plamga qachon buyurtma berish kerakligini aytadi.
Savol: Vint va barrel orasidagi standart bo'shliq qanday?
Javob: Bitta raqam yo'q, chunki vida diametri bo'lgan bo'shliq shkalasi. Yangi to'plam uchun sanoat qoidasi vint diametrining har bir dyuymiga taxminan 0,001 dyuymli radial bo'shliqni tashkil qiladi, shuning uchun 60 mm vint har tomonga 0,06 mm ga yaqin tushadi. Sizning qurilish chizmangiz vakolatdir. Amaliy xizmat ko'rsatish chegarasi sifatida, agar o'lchangan bo'shliq qurilish qiymatidan taxminan ikki baravar oshgan bo'lsa yoki bir xil vint tezligida chiqish sezilarli darajada pasaysa, almashtirishni rejalashtiring.
Savol: Bir nechta turli qatronlar uchun bitta vintni ishlata olamanmi?
Javob: Oilada, ha. Umumiy maqsadli vint PE, PP, PS va ABS bilan maqbul darajada ishlaydi, shuning uchun mashinasozlik ishlab chiqaruvchilari uni standart sifatida etkazib berishadi. Oilalar bo'yicha, yo'q. Qattiq PVX ustidagi GP vinti materialni buzadi va po'latni korroziyaga olib keladi. Shisha bilan to'ldirilgan neylondagi GP vinti tezda eskiradi. Va bitta tortish hajmi uchun o'lchamdagi vint, materialni pishirmasdan, barrelning kichik qismini ishlatadigan ishga xizmat qila olmaydi. Agar sizning qatronlaringiz bu bo'shliqlarni bosib o'tsa, sizga bir nechta vint yoki eng qiyin vaziyat uchun mo'ljallangan vint kerak bo'ladi.
Savol: Inyeksion kalıplama vintining eskiganligini qanday aniqlash mumkin?
Javob: Mashina sizga birinchi navbatda aytadi va mikrometr buni tasdiqlaydi. Chiqishning bir xil vint tezligida tushishini, tiklanish vaqtining uzayishini, eritma haroratining o'zgarmagan belgilangan nuqtalarda ko'tarilishini, tozalashdan keyin qaytib keladigan qora dog'larni va tortishish o'lchamini kuzatib boring. Ularning har biri vintni tortib olishni oqlaydi. Keyin mikrometre bilan parvoz OD ni va teshik o'lchagich bilan mos keladigan joylarda o'lchang va radial bo'shliqni chizma bilan solishtiring. Semptomlar taklif qiladi; o'lchov tasdiqlaydi.
Savol: Bimetalik vintli barrel nima va menga qachon kerak bo'ladi?
Javob: Bimetalik barrel qotishma po'latdan yasalgan korpusni ushlab turadi va qattiqroq aşınma qotishmasini teshikka birlashtiradi. Bochkalarimizda biz qattiq qotishmani teshikning eskirish zonasi atrofida to'liq doira bilan püskürterek, ichki qattiqlikni 62 HRC ga yetkazamiz. Chiziqni chizish oson:30% gacha shisha tolasi nitridlangan 38CrMoAlA to'plamida yaxshi ishlaydi. 30% dan yuqori shisha, mineral plomba yoki olovga chidamli yoki korroziy qatronlar bilan bimetalik bo'ling. Nitridlangan korpus 0,5-0,8 mm diffuziya qatlami bo'lib, og'ir plomba ostidagi po'lat tugashidan ancha oldin uni kesib o'tadi.
Savol: Vintli dizayn inyeksion kalıplamada qism sifatiga ta'sir qiladimi?
Javob: To'g'ridan-to'g'ri va ko'pgina jarayon sozlamalaridan ko'proq. Vint geometriyasi materialning qanchalik to'liq erishini, eritma haroratining bir xilligini, rang va plomba moddasining qanchalik yaxshi tarqalishini va tortishish qanchalik izchilligini aniqlaydi. Eritmalar, chiziqlar, chayqalishlar, degradatsiyalar va zarbalarning o'zgarishi vintlar dizayni yoki vintlarning eskirishi bilan bog'liq bo'lib, ular hech bo'lmaganda tekshirgichga qaytadi. Agar biror nuqson siz kiritgan har bir sozlash o'zgarishiga qarshilik ko'rsatsa, geometriya yoki eskirish odatda sabab bo'ladi.
Savol: Inyeksion vint va ekstruziya vinti o'rtasidagi farq nima?
Javob: Ekstruziya vinti doimiy ravishda aylanadi va nasoslar to'xtamasdan oldinga eriydi. In'ektsiya vinti ikkita vazifani bajaradi: u zarbani plastiklashtirish uchun aylanadi, keyin aylanishni to'xtatadi va uni in'ektsiya qilish uchun piston kabi oldinga siljiydi. Bu o'zaro harakatning sababi shundaki, in'ektsiya vintlari uchida nazorat halqasini olib yuradi va nima uchun ular ekstruziya vintlariga qaraganda qisqaroq L / D nisbatlarini, odatda 18:1 dan 25:1 gacha ishlaydi. Material, shuningdek, tortishish o'rtasida in'ektsiya bochkasida joylashgan bo'lib, bu yashash vaqti va tortishish o'lchamlarini muhim qiladi.
Savol: Vintli barrel ishlab chiqaruvchisi mening vintimni chizmasdan nusxa ko'chira oladimi?
Javob: Ha. Eskirgan qismni jo'natib yuboring va geometriyani o'lchash va qayta qurish mumkin: diametri, nisbati, kanal chuqurligi va haydovchi uchidagi mos o'lchamlar. Biz qarshi vintlarini ± 0,001 mm gacha ushlab turamiz. Shuni ta'kidlash kerakki, eskirgan vintning o'lchami zavoddan chiqqanidan kichikroq, shuning uchun almashtirish eskirgan o'lchamlarga emas, balki asl dizayn maqsadiga muvofiq tuzilishi kerak. Aşınma naqshini qism bilan birga yuboring va yangi vint uni meros qilib olish o'rniga nosozlikka qarshi ko'rsatiladi.
Xulosa
Uchta g'oya butun qo'llanmani o'z ichiga oladi.
Tanlash qatrondan keyin amalga oshiriladi.Geometriya (L/D, siqish nisbati, vint turi) polimeringiz qanday erishiga mos keladi. Yuzaki ishlov berish ozuqangiz qanchalik iflos ekanligiga mos keladi. Toza qatronlar nitridlangan 38CrMoAlAda baxtli ishlaydi. Aşındırıcı va korroziv ozuqalar bimetalik teshikka muhtoj va toza korpusni ko'rsatish yangi to'plamning erta o'lishining eng keng tarqalgan usuli hisoblanadi.
Texnik xizmat ko'rsatish yillar sotib oladi va ma'lumotlar rejalashtirishni sotib oladi.Har bir to'xtashdan oldin tozalang, po'latdan ko'ra guruch bilan tozalang va har safar vint chiqqanda bo'shliqni o'lchang. Kiyinish jurnalida "u eskirganmi?" "Qachon chiziqni kesib o'tadi?", ya'ni rejalashtirilgan o'zgartirish va o'chirish o'rtasidagi farq.
Jarayonni sozlashdan oldin mashinani diagnostika qiling.Chiqish pasayganda, tsikllar cho'zilsa, yostiq aylanib yursa yoki tozalagandan keyin dog'lar qaytsa, plastiklashtiruvchi qurilma gapiradi. Sozlamalar yo'qolgan bo'shliqni tiklay olmaydi yoki eskirgan chek halqasini qayta muhrlay olmaydi. Vintni torting va uni o'lchang.
Nanhaiya yigirma yildan ortiq vintlardek va bochkalar ishlab chiqaradi va butun dunyo bo'ylab 500 dan ortiq mijozlarga xizmat ko'rsatadi. Bizning in'ektsiya vintlari 38CrMoAlA dan ishlov beriladi, so'ndiriladi va temperlanadi, so'ngra 500–560 °C da gaz bilan azotlanadi, 950–1050 HV da 0,5–0,8 mm korpusgacha, ± 0,001 mm bardoshlik darajasida saqlanadi va 0-0-02 soat yoki 0-0 0C yoki 10 soat davomida baholanadi. qatronlar. Oziqlantirish qattiqroq bo'lgan joyda, biz qattiq qotishmani teshikning eskirish zonasi atrofiga to'liq doira bilan purkaymiz va ichki qattiqlikni 62 HRC ga olib chiqamiz.
Buyurtma berishdan oldin muhandislarimiz siz bilan parametrlar orqali ishlaydi: diametri, tomonlar nisbati, vida kanalining chuqurligi va 38CrMoAlA va dupleks qotishma o'rtasidagi materialni tanlash. Ushbu maslahat bepul va keyingi taklif mahsulot, etkazib berish va kutilayotgan texnik xizmat narxini o'z ichiga oladi, shuning uchun sahifada bo'lmagan hech narsa keyinroq ko'rinmaydi.
Yetkazib berilgandan so'ng, bizning texnik xodimlarimiz o'rnatish va ishga tushirishni qo'llab-quvvatlaydi, kafolat muddati shartnoma bo'yicha (odatda bir yildan ikki yilgacha) va sotishdan keyingi har qanday muammo 24 soat ichida javob oladi va 48 soat ichida hal qilinadi.
Bizga mashinangiz modelini, qatron va siz hal qilmoqchi bo'lgan muammoni yuboring. Siz o'n ikki soat ichida spetsifikatsiya va taklifga ega bo'lasiz.
Bizga mashinangiz, qatroningiz va oxirgi marta nima noto'g'ri bo'lganini ayting. Biz uni takrorlaydiganni emas, uni tuzatadigan to'plamni belgilaymiz.
Narx uchun Nanhaiya bilan bog'laning