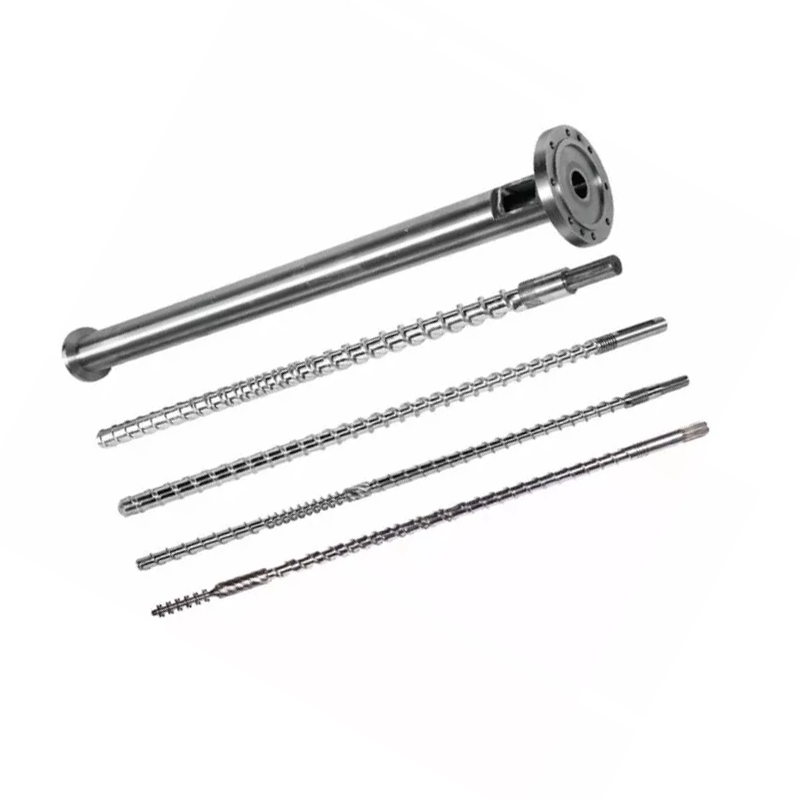
Quvur kallasi nominal diametrdan ko'proq mos kelishi kerak. U polimer, formulasi, quvur standarti, chiqishi, ekstruder ulanishi, kalibrlash tizimi va operatorlaringiz o'lchamlarini o'zgartirish usuliga mos kelishi kerak. Ushbu qo'llanma ushbu kirishlarni PVX, pe, CPVC, PP va PPR quvurlarini ishlab chiqarish uchun sotib olish spetsifikatsiyasiga aylantiradi.


Sotib olish uchun aquvur ekstrusion qolip boshi, yetkazib beruvchiga beshta mos keladigan ma'lumotlar to'plamini yuboring: material va formula; quvur standarti, diametri va devor diapazoni; chiqish va chiziq tezligi; ekstruder gardishi va eritma kirish interfeysi; va quyi oqim kalibratori, vakuum, sovutish va tashish tartibi. Faqat "PVX quvur, 110 mm" beradigan so'rov muhandislik uchun tayyor emas.
Shartnomaning eng muhim nuqtasi - qabul qilish sharti. Haqiqiy ishlab chiqarish materialini, quvur hajmini, barqaror chiqishni, chiziq tezligini, isitish va sensorni sozlashni, ruxsat etilgan devor o'zgarishini, tashqi diametrini, ovalligini, sirt holatini va kerakli mahsulot sinovlarini nomlang. Qolib boshi issiq eritmani shakllantiradi, lekin u o'z-o'zidan oxirgi sovutilgan quvurni kafolatlay olmaydi.
Birinchi qaror matritsaning diametri emas
Birinchi qaror ishlab chiqarish konvertidir. Bitta bosh o'zgaruvchan qoliplar va mandrellar bilan yaqin o'lchamdagi guruhni boshqarishi mumkin. Juda keng o'lcham oralig'i oqim, yashash vaqti, sozlash, bosh bosimi va almashtirish ishlarida murosaga olib kelishi mumkin. To'g'ri diapazon faqat qaysi qo'shimchalar tanaga jismonan mos kelishiga emas, balki material va tezlikka bog'liq.
Biz har bir so'rovni uchta chegaraga ajratamiz. Mahsulot chegarasi quvur materialini, standartni, diametrini va devorini qamrab oladi. Jarayon chegarasi chiqish, tezlik, harorat va bosimni qamrab oladi. Mexanik chegara gardish, markaziy chiziq, isitgichlar, datchiklar, ko'tarish va quyi oqim holatini qamrab oladi.
| Xaridor kiritish | Nima uchun u qolip boshini o'zgartiradi | Yuborish uchun dalillar |
|---|---|---|
| Polimer va to'liq formula | Yopishqoqlik, issiqlik sezgirligi, sirpanish, aşınma, korroziya xavfi, yashash muddati va tozalash usulini o'zgartiradi. | Qatronlar darajasining ma'lumotlar varag'i, formulalar foizlari va namunasi |
| Quvurlar standarti va qo'llanilishi | Chiziq ishlab chiqarishi va sinab ko'rishi kerak bo'lgan tayyor mahsulotni belgilaydi | Aniq standart raqam, nashr, bozor va ichki chizma |
| OD, devor, SDR yoki jadval diapazoni | Halqali oqim maydonini, asboblar guruhini va amaliy o'zgartirish qismlari oralig'ini o'rnatadi | Minimal, normal va maksimal mahsulotlar bilan o'lcham jadvali |
| Sof chiqish va chiziq tezligi | Oqim tezligini, bosimini, isitish yukini, yashash vaqtini va quyi oqimdagi sovutish talabini o'zgartiradi | Har bir muhim o'lcham uchun barqaror sotiladigan kg / soat |
| Ekstruder va adapter interfeysi | Kirish geometriyasini, murvat naqshini, registrni, muhrni, markaz balandligini va tayanchni aniqlaydi | Boshqariladigan chizma va mavjud mashinaning o'lchangan fotosuratlari |
| Kalibrlash va sovutish tizimi | Chiqib ketish, yakuniy OD, ovallik, devor taqsimoti va ishga tushirish harakatlariga ta'sir qiladi | Kalibrator chizmalari, vakuumli tank ma'lumotlari, sovutish uzunligi va tashish holati |
| O'zgartirish rejasi | Qaysi qismlar olinadiganligini, ular qanday markazlashtirilganligini va operatorlar ularni qanchalik xavfsiz boshqarishini aniqlaydi | Chastotani, tozalash usulini, kran quvvatini va maqsadli to'xtash vaqtini o'zgartiring |
Bizning zavod ko'rinishi:Biz quvurning nominal diametrini yetarlicha qolip boshi spetsifikatsiyasi deb hisoblamaymiz. Agar xaridor bizga faqat qatron nomini va ODni bersa, biz oqim yo'lini belgilashdan oldin devor seriyasini, formulasini, chiqishini, ekstruder interfeysini va o'lchov usulini so'raymiz. Yo'qolgan ma'lumotlarga asoslangan tezkor kotirovka odatda javobsiz savollarni ishga tushiradi.



Tayyor quvur standartidan boshlang
Kaltak boshi ishlab chiqarish asbobidir. Bu quvur sertifikati emas. Xaridor aniq mahsulot standarti va nashrini aniqlashi kerak, etkazib beruvchi esa quvur konvertini oqim yo'liga, asboblar to'plamiga va sozlash usuliga aylantirishi kerak. Yakuniy muvofiqlik tayyor quvurda uning bozori va qo'llanilishi uchun zarur bo'lgan sinovlar bilan tasdiqlangan.
Umumiy suv quvurlari loyihalari uchun uchta foydali rasmiy havolalar mavjudPVX-U quvurlari uchun ISO 1452-2: 2009, PE quvurlari uchun ISO 4427-2: 2019vaIssiq va sovuq suv inshootlarida ishlatiladigan PP quvurlari uchun ISO 15874-2: 2013. Shartnoma tayyorlanayotganda joriy nashr, o'zgartirishlar va milliy qabul qilishni tekshiring.
| Quvurlar oilasi | Rasmiy boshlang'ich ma'lumotnomasi | RFQ-ga hali kerak bo'lgan ma'lumotlar |
|---|---|---|
| PVX-U bosimli quvur | ISO 1452-2 yoki talab qilinadigan milliy ekvivalenti | PVX quruq aralashma formulasi, quvurlar seriyasi, nominal OD, devor stoli, rozetkaga ruxsat, chiqish, chiziq tezligi va sirt talablari |
| PE bosimli quvur | ISO 4427-2 yoki talab qilinadigan milliy ekvivalenti | Aniq PE birikmasi, SDR diapazoni, OD diapazoni, qattiq yoki birgalikda ekstrudirovka qilingan qurilish, chiziqli yoki qatlamli joylashuv, chiqish va sovutish tizimi |
| PP yoki PPR issiq va sovuq suv quvurlari | ISO 15874-2 yoki talab qilinadigan milliy ekvivalenti | Aniq PP darajasi, quvur o'lchamlari sinfi, xizmat ko'rsatish dasturi, qatlam konstruktsiyasi, diametri va devor diapazoni, chiqish va kalibrlash usuli |
| Elektr o'tkazgich yoki sanoat quvurlari | Xaridorning tegishli milliy, sanoat yoki mijoz spetsifikatsiyasi | Material formulasi, qattiqlik yoki funktsional maqsad, geometriya, rang, bosma yoki chiziq, sinov rejasi va ruxsat etilgan sirt nuqsonlari |
RFQda "xalqaro standartga muvofiq" deb yozmang.Hujjat, qism, nashr va mahalliy qabul qilishni nomlang. Keyin tayyor quvur chizmasini va tekshirish rejangizni biriktiring. Shu kabi nominal o'lchamlar turli devor diapazonlari, sinov shartlari va identifikatsiya talablariga ega bo'lishi mumkin.
Yana bir ajralish muhim. Ichimlik suvini tasdiqlash tayyor quvur mahsuloti va uning namlangan materiallariga tegishli. Nanhaiyadan kallaga buyurtma berish ichimlik suvi ruxsatini xaridorning quvuriga o'tkazmaydi. Qatronni tasdiqlash, aralashmani nazorat qilish, ishlab chiqarish yozuvlari va uchinchi tomon sertifikati quvur ishlab chiqaruvchisining muvofiqlik tizimining bir qismi bo'lib qoladi.
Faqat PVX yoki pe emas, balki haqiqiy formulani belgilang
Nanxaiyanikiquvur ekstrusion qolip boshiqo'shimchalar, pe, CPVC va PP bilan PVX uchun taklif etiladi. Bu nomlar moddiy oilalarni belgilaydi. Ular bizga eritmaning yopishqoqligi, to'ldiruvchining yuklanishi, stabilizator tizimi, qayta ishlangan tarkib, ishlov berish oynasi yoki plastinkaning chiqib ketish tendentsiyasini aytmaydi.
PVX uchun to'liq quruq aralash retseptini og'irligi va aralashtirish holati bo'yicha yuboring. Kaltsiy karbonat darajasi va zarrachalar bilan ishlov berish, moylash balansi, stabilizator tizimi, zarba modifikatori, ishlov berish yordami, pigment va qayta ishlash foizi devor ko'rinishini, bosh bosimini va cho'kindi harakatini o'zgartirishi mumkin.
PE yoki PPR uchun aniq birikma darajasi va joriy yetkazib beruvchi ma'lumotlar varag'ini yuboring. Eritmaning massa oqimi yoki qovushqoqlik darajasi, zichlik, qo'shimchalar, uglerod-qora yoki rangli tizim uchun e'lon qilingan ma'lumotlarni, qayta silliqlash chegarasi va identifikatsiya chiziqlari yoki funktsional qatlamlarning birgalikda ekstrudirovka qilinganligini kiriting.
PVX va CPVC
Issiqlik tarixi va yashash vaqti diqqat bilan e'tiborga loyiqdir. Oqim yo'li keraksiz ushlab turishdan qochishi kerak va isitish rejasi boshqariladigan ishga tushirish va tozalashni qo'llab-quvvatlashi kerak. Formuladagi o'zgarishlar ishlab chiqarishdan oldin oshkor qilinishi kerak.
PE
Sinf, eritma kuchi, chiqish va sovutish quvvati birgalikda ishlaydi. Yuqori quvvatli PE boshiga oddiy aylana bo'shlig'i emas, balki barqaror aylana oqimi va mos o'lchov tizimi kerak.
PP va PPR
Aniq qatron va xizmat mahsulotini ko'rsating. Issiq va sovuq suv quvurlari, sanoat trubkasi va ko'p qatlamli qurilish turli xil asbob-uskunalar, sovutish va qabul qilish shartlarini talab qilishi mumkin.
Bizning zavod ko'rinishi:Ishlab chiqarish jamoasi asbob tasdiqlangandan keyin plomba, qatron darajasi yoki qayta ishlangan foizni o'zgartirganda, qolip birdan noto'g'ri bo'lib qolmadi. Jarayon kiritish o'zgartirildi. Biz ma'lumotnoma formulasini texnik kelishuvga yozamiz, shuning uchun kelajakda nosozliklarni bartaraf etish ma'lum bo'lgan holatdan boshlanadi.

Qolib ochilishi oxirgi quvur hajmi emas
Issiq halqa shaklidagi eritma qolipni tark etmaydi va geometrik jihatdan mustahkam bo'lib qoladi. U chiqish joyida shishib ketishi, tashish ostida pastga tushishi, kalibrator bilan aloqa qilishi, sovutish paytida qisqarishi va harorati tenglashganda o'zgarishni davom ettirishi mumkin. Shuning uchun nominal 110 mm quvur avtomatik ravishda 110 mm qolip ochilishini ishlatmaydi.
Yakuniy natija tizimdan kelib chiqadi: ekstruder chiqishi, eritma harorati va bosimi, qolip va mandrel geometriyasi, aylana issiqlik balansi, markazlashtirish, havo yo'li, kalibrator, vakuum, sovutish va tashish tezligi. Agar ushbu qismlar turli etkazib beruvchilardan sotib olinsa, xaridor bitta boshqariladigan interfeys chizmasini va bitta qabul qilish mas'uliyat matritsasini belgilashi kerak.
| Boshqarish elementi | To'g'ridan-to'g'ri ta'sir qiladigan narsa | Bu yolg'iz nimani isbotlay olmaydi |
|---|---|---|
| Die va mandrel oqim yo'li | Halqali eritmaning taqsimlanishi, bosimning yo'qolishi, yashash harakati va dastlabki quvur shakli | Yakuniy sovuq OD, devor, ovallik yoki bosim ko'rsatkichi |
| Mandrelni markazlashtirishni sozlash | Dastlabki aylana bo'shlig'i va devor taqsimotini tuzatish | Harorat, oqim yoki quyi oqimdagi hizalanish o'zgaruvchan bo'lganda barqaror natija |
| Isitish zonasini tartibga solish | Bosh atrofida va bo'ylab termal nazorat | Belgilangan o'lchov usulisiz haqiqiy erish harorati |
| Kalibrator va vakuumli idish | Tashqi o'lcham, erta sovutish va shaklni qo'llab-quvvatlash | Kiruvchi eritma trubkasi barqaror bo'lmaganda bir xil devor |
| Sovutish tizimi | Qattiqlashuv tezligi, o'lchov barqarorligi va qoldiq issiqlikni yo'qotish | Suv harorati yoki oqimi nazoratsiz bo'lganda yaxshi geometriya |
| Yuk tashish | Chiziq tezligi, tortishish va barqaror transport | Tortgich noto'g'ri bo'lsa yoki tezlik o'zgarganda to'g'ri o'lchamlar |
Foydali o'lcham qoidalari:eng kichik va eng katta quvurni belgilang, lekin qiyin ishlaydigan burchaklar atrofida muhandis. Bu ko'pincha yuqori quvvatdagi eng katta quvur, yuqori chiziq tezligida eng yupqa devor, yashash vaqtini oshiradigan past chiqish kichik o'lchami va eng qattiq devor yoki sirt talabiga ega bo'lgan mahsulotdir.


Nanhaiya o'zining quvur boshi diapazonida sozlanishi mandrellar, sovutish kanali variantlari va almashtiriladigan laynerlarni taklif etadi. Belgilangan sababga ko'ra ushbu variantlardan foydalaning. Operatorlar takrorlanadigan markazlashtirish usuliga ega bo'lsa, sozlash foydali bo'ladi. O'zgartirilishi mumkin bo'lgan eskirish komponentlari, ularning hajmi, zaxira miqdori va almashtirish tartibi aniq bo'lsa foydali bo'ladi.
Ishlov berishni boshlashdan oldin ekstruder interfeysini qulflang
Quvur matritsasi mukammal ichki oqim yo'liga ega bo'lishi mumkin va hali ham o'rnatilmaydi, chunki kirish, registr, murvat namunasi, muhr yoki markaz balandligi qabul qilingan. O'zgartirish loyihalari ayniqsa zaifdir, chunki mashina chizmalari eski, o'zgartirilgan yoki mavjud bo'lmasligi mumkin.
Biz dalillarning uchta shaklini afzal ko'ramiz: asl boshqariladigan chizma, yangi o'lchovlar va miqyosli ma'lumotnoma bilan aniq fotosuratlar. Agar uchtasi rozi bo'lmasa, ishlab chiqarish chizmasi chiqarilishidan oldin mojaroni hal qiling.
- Ekstruderning tuzilishi, modeli va vint konfiguratsiyasi
- Vida diametri va nominal chiqish diapazoni
- Chiqarish yoki adapter gardish chizmasi
- Ro'yxatdan o'tish diametri, chuqurlik va bardoshlik
- Bolt miqdori, ip, qadam doirasi va yo'nalishi
- Muhrlash-yuz geometriyasi va qistirma usuli
- Eritmaning kirish diametri va o'tish uzunligi
- Kerakli to'sar plitasi yoki ekran interfeysi
- Bosim sensori portining o'lchami va joylashuvi
- Eritma harorati sensori turi va kiritilishi
- Isitgichning kuchlanishi, chastotasi, quvvati va ulagichlari
- Termojuft turi va tekshirgichning mosligi
- Kaltak markazining balandligi va oqim yo'nalishi
- Qo'llab-quvvatlash ramkasi, g'ildiraklar, relslar yoki ko'tarish nuqtalari
- O'rnatish va texnik xizmat ko'rsatish uchun ruxsatnoma mavjud
- Kalibratorgacha bo'lgan masofa va tekislash moslamasi
Nanhaiya moslashtirilgan ishlab chiqaradibarrel gardishlariva o'lik-bosh komponentlar, shuning uchun adapter o'rnatish ajablanib chap o'rniga boshi bilan muhokama qilinishi mumkin. To'liq chiziqli loyiha uchun qolip interfeysini tanlangan bilan tekislangplastik ekstruder mashinasi, boshqaruv elementlari va quyi oqim uskunalari.
Bizning zavod ko'rinishi:gardishning telefon fotosurati joylashuvni tushunishga yordam beradi, lekin u murvat doirasini yoki moslikni belgilamaydi. Savollarni topish uchun biz fotosuratdan foydalanamiz. Metallni kesish uchun biz imzolangan chizmadan foydalanamiz. Ushbu farq interfeysning kichik xatosi butun o'rnatishni kechiktirishdan saqlaydi.


Materiallar atrofidagi qurilishni va tozalash vazifasini tanlang
Nanhaiyaning maxsus quvur kallasi qattiqlashtirilgan yuzalarga ega yuqori quvvatli qotishma po'latdan foydalanadi va nozik CNC ishlov berish va issiqlik bilan ishlov berish orqali ishlab chiqariladi. Uning umumiyekstruder kallasisahifada 38CrMoAl, nitrlash va HV950 dan HV1000 gacha bo'lgan sirt qattiqligi ro'yxati keltirilgan.
Ushbu qiymatlar foydali boshlang'ich ma'lumotlardir, ammo tasdiqlangan spetsifikatsiya hali ham aniq komponent materialini, ishlov berish hajmini, tayyor qattiqlik mezonini, oqim yuzasini tugatishni, o'lchovli tekshiruvni va korroziyaga qarshi har qanday talabni aniqlab berishi kerak. Bitta komponentdagi qattiqlik qiymati har bir mahkamlagichga, isitgich qopqog'iga yoki konstruktiv qismga ko'chirilmasligi kerak.
| Xizmat holati | Xarid qilish masalasi | Iqtibosda nimani aniqlash kerak |
|---|---|---|
| To'ldirilgan PVX | Aşındırıcı mineral plomba, konlar va tozalash chastotasi | Formula, plomba darajasi, namlangan komponentli material va ishlov berish, almashtiriladigan aşınma doirasi va tozalash usuli |
| CPVC yoki issiqlikka sezgir birikma | Termal tarix, ushlab turish va materialning degradatsiyasi | Qayta ishlash oynasi, oqim yo'li tushunchasi, isitish zonalari, sensor nuqtalari, ishga tushirish va o'chirish tartibi |
| Uglerod-qora PE | Barqaror taqsimot, sirt sifati va uzoq muddat | Murakkab sinf, chiqish diapazoni, bosim oynasi, isitgichni joylashtirish va tozalashga kirish |
| Qayta ishlangan tarkib | Kontaminatsiya, yopishqoqlikning o'zgarishi va abraziv zarralar | Manba, maksimal foiz, filtrlash rejasi, namuna, kutilgan o'zgarish va qabul qilish chegaralari |
| Tez-tez rang o'zgarishi | Tutib turish, kirish, qismlarni almashtirish va qayta ishlash | Rang ketma-ketligi, tozalovchi material, ruxsat etilgan o'zgartirish vaqti, tozalash tartibi va olinadigan qismlar |
Qattiqroq to'liq moddiy strategiya emas.Sirtning qattiqligi, korpusning chuqurligi, substratning mustahkamligi, korroziyaga qarshi harakati, tugatish va ta'mirlash usuli komponent va jarayonga mos kelishi kerak. Yetkazib beruvchidan nima ko'rib chiqilishi, qanday tekshirilganligi va qaysi tekshiruv yozuvi buyurtma bilan birga kelishini ro'yxatga olishni so'rang.


Nanhaiyani ko'rib chiqingishlab chiqarish uskunalari, sertifikatlarvatexnik xizmat ko'rsatishyetkazib beruvchining malakasi vaqtida. O'rnatish bo'yicha ko'rsatmalar va uzoq muddatli texnik xizmat ko'rsatish bo'yicha maslahatlar kelishilgan qo'llab-quvvatlash doirasiga kiritilishi mumkin.
O'lchamni o'zgartirishni xaridni hisoblashning bir qismiga aylantiring
Har bir o'zgarish kranni bog'lab qo'ysa, isitgichlarga shikast etkazsa yoki takroriy sinov va xato markazlashtirishni talab qilsa, asbobning arzon narxi qimmat bo'lishi mumkin. Kalıp va mandrel qanday olib tashlanganligini, issiq qismlar qaerga qo'yilganligini, qaysi mahkamlagichlar bilan ishlov berishini, hizalanish qanday tiklanganligini va qaysi muhrlar yoki sarf materiallari almashtirilganligini so'rang.
| O'zgartirish savol | Nima uchun xaridor g'amxo'rlik qilishi kerak | Shartnomaning chiqishi |
|---|---|---|
| Qaysi o'lchamlar bir tanani birlashtiradi? | Bosh va o'zgaruvchan qismlar to'plamlarining haqiqiy sonini ko'rsatadi | Quvur OD, devor diapazoni va material bo'yicha muvofiqlik matritsasi |
| Olib tashlashdan oldin nimani sovutish kerak? | To'xtash vaqti va ishlov berish xavfsizligiga ta'sir qiladi | Yozma harorat va ishlov berish tartibi |
| Qatlam va mandrel qanday markazlashtirilgan? | Ishga tushirish qoldiqlari va devorni tuzatishga ta'sir qiladi | Sozlash diagrammasi, mos yozuvlar pozitsiyalari va mashg'ulotlar |
| Qanday asboblar va yuk ko'tarish moslamalari kerak? | Xavfli improvizatsiya qilingan ishlov berishning oldini oladi | Asboblar ro'yxati, qismlarning og'irliklari, ko'tarish nuqtalari va armatura chizmalari |
| Qaysi qismlar odatiy ehtiyot qismlar hisoblanadi? | Ip, muhr, isitgich yoki sensorning shikastlanishidan keyin ishlamay qolish vaqtini qisqartiradi | Mahsulotlar bo'yicha baholangan ikki yillik tavsiya etilgan zaxira ro'yxati |
| Oqim yo'li qanday tozalanadi? | Mehnatni, sirt xavfini va rang o'zgarishini o'zgartiradi | Tasdiqlangan tozalash vositalari, materiallar va demontaj bosqichlari |
Aralashtirilgan mahsulot jadvali uchun o'zgartirish narxini soatlar, mehnat va ishga tushirish qoldiqlari bo'yicha hisoblang. Agar zavod haftasiga bir necha marta ikkita uzoq quvur o'lchamlarini o'zgartirsa, ikkita to'liq bosh ko'p qo'shimchali bitta korpusga qaraganda ko'proq ishlab chiqarish vaqtini himoya qilishi mumkin. Agar o'zgarishlar kamdan-kam bo'lsa va diapazon ixcham bo'lsa, umumiy tana oqilona bo'lishi mumkin.
Bizning zavod ko'rinishi:asboblarni kim o'zgartirishini va qanday ko'tarish uskunalari mavjudligini so'raymiz. Toza yig'ish dastgohida ishlaydigan dizayn issiq ekstruder va vakuum idishi yonida noqulay bo'lishi mumkin. Operatorga kirish sotuvdan keyingi tafsilot emas, balki muhandislik kiritishidir.

Mas'uliyatli jarayon zonasini topish uchun quvur nuqsonlaridan foydalaning
Quvur spetsifikatsiyadan chiqib ketganda, operatorlar birinchi navbatda matritsani sozlaydilar, chunki uning markazlashtiruvchi murvatlari ko'rinadi. Bu harorat, ekstruder yoki quyi oqim muammosini yashirgan holda bir o'qishni vaqtincha yaxshilashi mumkin. Bir vaqtning o'zida bir nechta o'zgarishlarni amalga oshirishdan oldin, qusurni aylana bo'ylab va quvur uzunligi bo'ylab yozib oling.
| Ko'rilgan nuqson | Boshni tekshirish | Yuqori va quyi oqimlarni tekshirish | Dars sotib olish |
|---|---|---|---|
| Bir tomoni doimiy ravishda qalinroq | Mandrelni markazlashtirish, oqim yo'lining cho'kindilari, shikastlanishi, isitgich balansi va yig'ish moslamasi | Ekstruderning ko'tarilishi, kalibratorning hizalanishi, vakuum taqsimoti, sovutish va tortib olishning hizalanishi | Foydalanish mumkin bo'lgan markazlashtirish, harorat zonalari va hizalama ma'lumotnomasini talab qiling |
| Devor quvur atrofida va bo'ylab o'zgaradi | Bo'shashmasdan sozlash, termal aylanish, beqaror bosim yoki notekis oqim | Oziqlantirish, vida chiqishi, chiziq tezligini nazorat qilish, vakuum va suv harorati barqarorligi | Qisqa o'lchovlar to'plamini emas, balki barqaror ishlash oynasini qabul qiling |
| Uzoq sirt chiziqlari | Kontaminatsiya, cho'kish, tirnalgan yoki shikastlangan lab yuzasi | Eritilmagan zarralar, filtrlash, kalibratorning shikastlanishi va ishlov berish belgilari | Tozalash vositalarini, filtr rejasini, sirtni tekshirish va zaxira asboblarni aniqlang |
| Sariq, jigarrang yoki qora chiziqlar | O'lik zonalar, konlar, ortiqcha mahalliy issiqlik va uzoq vaqt yashash vaqti | Kontaminatsiyalangan ozuqa, barrel konlari, vintlardek aşınma va o'chirish amaliyoti | Eski geometriyani nusxalashdan oldin to'liq eritish yo'lini va tozalash tartibini ko'rib chiqing |
| Yuqori bosh bosimi | Cheklangan halqali bo'shliq, past harorat, blokirovka yoki mos bo'lmagan oqim yo'li | Ekranni cheklash, materialning yopishqoqligi, chiqish talabi va sensor holati | Spetsifikatsiyada bosim o'lchash nuqtasi va ish chegarasini ko'rsating |
| Quvurning ovalligi | Noto'g'ri chiqish oqimi yoki trubaning dastlabki holati | Kalibratorning eskirishi, vakuum, sovutish balansi, qo'llab-quvvatlash va tortib olish moslamasi | Yakuniy ovallik to'liq chiziqli qabul testiga tegishli |
| Qo'pol ichki yuza | Mandrani tugatish, cho'kindi, harorat va oqim harakati | Materialning namligi, dispersiyasi, degradatsiyasi va chiqish barqarorligi | Namunani tasdiqlashda ichki va tashqi sirt mezonlarini ham qo'shing |
Bir o'zgartirish qoidasi:asosiy chiziqni yozib oling, bitta boshqariladigan o'zgaruvchini o'zgartiring, material chiziq bo'ylab harakatlanishini kuting, ta'sirlangan quvurni belgilang va yana o'lchang. Haroratni tasodifiy sozlash, markazlashtirish, vakuum va tashish bir vaqtning o'zida sababni aniqlash uchun zarur bo'lgan dalillarni yo'q qiladi.
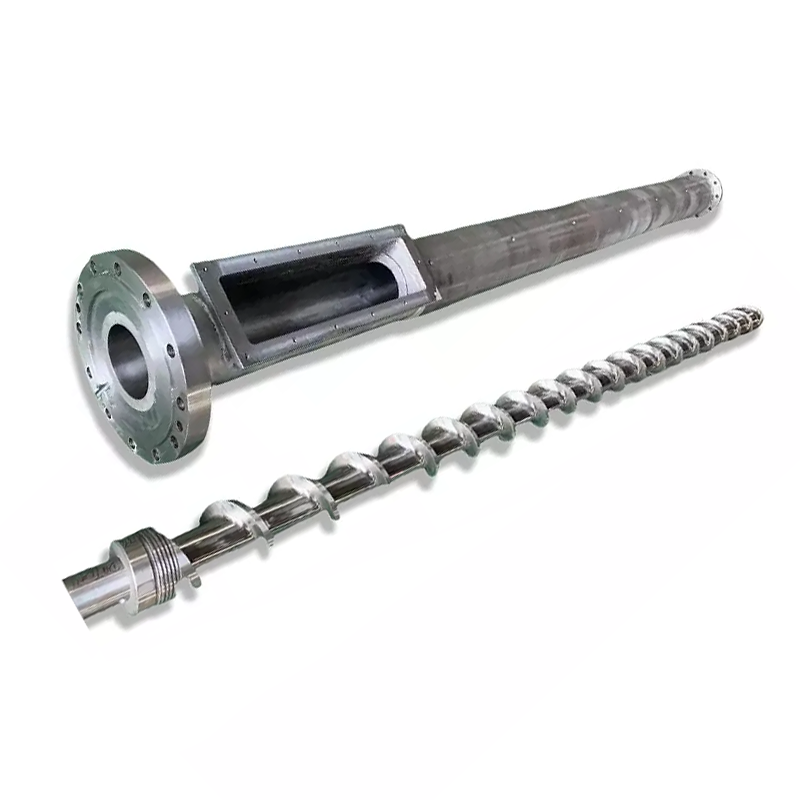
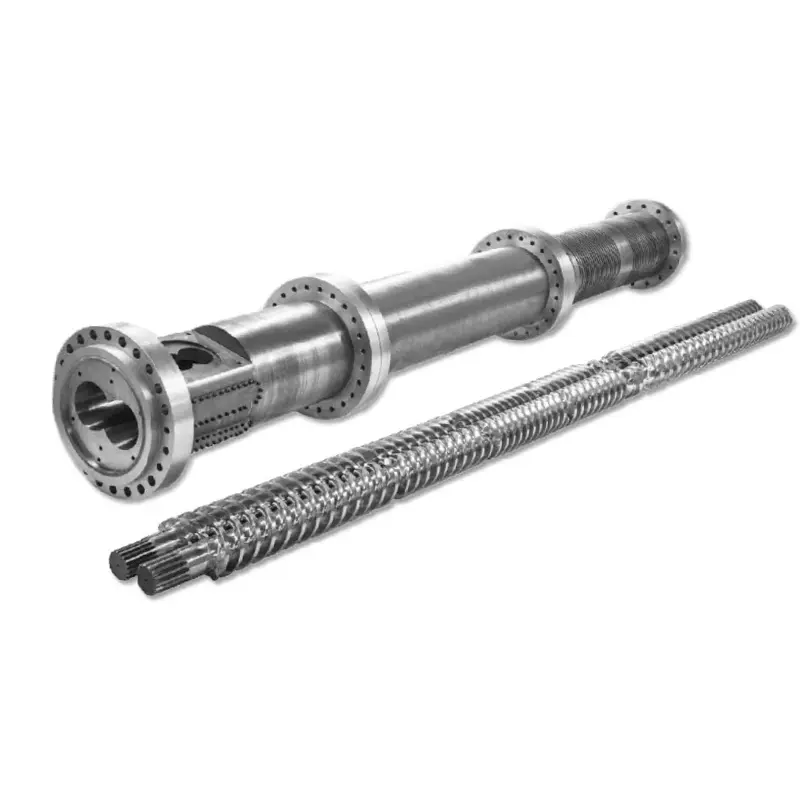
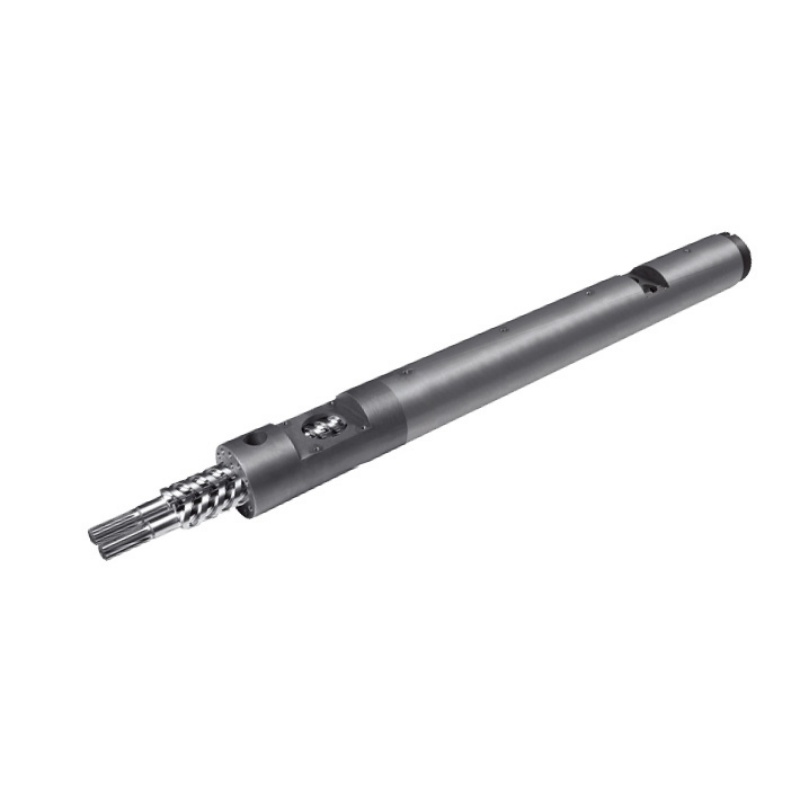
Agar boshdan oldin chiqish yoki eritma bosimi beqaror bo'lsa, vintni va barrelni ham tekshiring. Nanhaiya materiallariPVX quvurli bitta vintlardek, PVX quvur parallel vintli bochkalarvaPVX quvur konusning ikkita vintli bochkalari. Eskirgan yoki yaroqsiz plastiklashtiruvchi qismni qoplash uchun matritsani qayta loyihalash mumkin emas.

Quvur ekstruziyasi boshi RFQ nazorat ro'yxati
To'liq RFQ xaridorga past asosiy narxni inklyuziv kotirovka bilan solishtirish o'rniga muhandislik ko'lamini solishtirish imkonini beradi. Quyidagi narsalarni qayta ko'rib chiqiladigan boshqa paketga joylashtiring.
- Mahsulotlarni aniqlang.Har bir quvur OD, devor diapazoni, SDR yoki jadval, qatlam konstruktsiyasi, rangi va qo'llanilishini sanab o'ting. Oddiy mahsulotni va eng qiyin o'lchamni belgilang.
- Standartni nomlang.Aniq standart, qism, nashr, milliy qabul qilish va ichki chizmani bering. Tayyor quvurlarni tekshirish rejasini ilova qiling.
- Materialni oshkor qiling.To'liq PVX formulasini yoki aniq pe, PP yoki PPR sinfini, qo'shimchalarni, plomba moddasini, pigmentni, qayta ishlangan tarkibni va etkazib beruvchining ma'lumotlar varaqlarini taqdim eting.
- Tarifni belgilang.Har bir muhim mahsulot uchun sotiladigan aniq mahsulot va tarmoq tezligini, shuningdek, mavjud sovutish quvvati va normal ish jadvalini bering.
- Ekstruderni tavsiflang.Davlat yagona, parallel egizak yoki konusning egizak vinti; vint diametri; vosita quvvati; normal eritma bosimi va harorati; adapterning joylashuvi; va joriy jarayon chegaralari.
- Interfeysni boshqaring.Flanjni, registrni, murvat doirasini, muhrlangan yuzni, eritma kirish joyini, markaz balandligini, datchik-port va tayanch chizmalarini ulang.
- Elektr tafsilotlarini aniqlang.Isitgichning kuchlanishi va chastotasi, termojuft turi, ulagich standarti, tekshirgichning mosligi, kabel uzunligi va agar mavjud bo'lsa, xavfli hudud talablarini ko'rsating.
- Pastki oqim chizig'ini ko'rsating.Kalibrator o'lchamlari, vakuum idishi, sovutish uzunligi, buzadigan amallar yoki suvga cho'mish tartibi, tashish turi, markaz chizig'i va qolipdan chiqish masofasi.
- O'zgartirish doirasini tanlang.O'zgartirish qismlari to'plamlari, zaxira isitgichlar va sensorlar, muhrlar, mahkamlagichlar, ishlov berish asboblari, saqlash tokchalari va kerakli o'lchamni o'zgartirish tartibi.
- Hujjatlarni aniqlang.Yig'ish va qismlarning chizmalarini, materiallar ro'yxatini, materiallar va issiqlik bilan ishlov berish yozuvlarini, o'lchovlarni tekshirishni, elektr ro'yxatini, foydalanish yo'riqnomalarini va ehtiyot qismlar ro'yxatini so'rang.
- Qabul qilish testini yozing.Qatronlar, formulalar, quvur o'lchami, ishlash davomiyligi, chiqish, chiziq tezligi, jarayon yozuvlari, o'lchov namunalari va o'tish / muvaffaqiyatsizlik mezonlarini nomlang.
- Qo'llab-quvvatlashni aniqlang.O'rnatish bo'yicha yo'riqnoma, ishga tushirish mas'uliyati, operatorni o'qitish, masofaviy yordam va o'lik boshi va to'liq chiziq ishlashi o'rtasidagi chegara bo'yicha kelishib oling.
O'zgartirish haqida ogohlantirish:eskirgan matritsa endi asl o'lchamlarini saqlab qolmasligi mumkin. Mashina interfeysini va yaxshi ushlab turilgan quvurni o'lchang, har qanday asl chizmalarni toping va eski bosh nima uchun almashtirilayotganini tushuntiring. Har bir eskirgan o'lchamni nusxalash bir xil oqim yoki hizalama muammosini takrorlashi mumkin.
Vida konfiguratsiyasi ham moddiy burchga mos kelishi kerak. Nanhaiya-ni ko'rib chiqingbitta vintlardek, parallel ikkita vintlardekvakonussimon ikkita vintli bochkalarso'rov to'liq plastiklashtiruvchi qismni qamrab olganida. Aksessuarlar va ulangan asboblar uchun dan foydalaningekstruziya ehtiyot qismlari assortimenti.
Siz sotishni rejalashtirgan ishlab chiqarish sharti bo'yicha boshni qabul qiling
O'lchovli tekshiruv ishlab chiqarilgan komponentlar chizmaga mos kelishini isbotlaydi. To'liq chiziq bo'ylab ma'lum bir birikma qanday oqishini isbotlamaydi. To'g'ri qabul qilish rejasi ikki qismdan iborat: komponentni tekshirish va ishlab chiqarish jarayoni.
| Qabul qilish bosqichi | Nimani tekshirish kerak | Saqlash uchun yozib oling |
|---|---|---|
| Hujjatni ko'rib chiqish | Tasdiqlangan chizmani qayta ko'rib chiqish, materiallar ro'yxati, qismlarni o'zgartirish matritsasi, isitgich va sensorlar ro'yxati, qo'llanmalar va zaxira doirasi | Imzolangan hujjatlar reestri |
| Komponentni tekshirish | Muhim interfeyslar, konsentrik xususiyatlar, muhrlangan yuzalar, mahkamlagichlar, portlar, materiallar, ishlov berish va ko'rinadigan oqim yuzasi holati | Buyurtmada ko'rsatilgan o'lchamli va moddiy yoki davolash yozuvlari |
| Yig'ishni tekshirish | Fit, orientatsiya, isitgichni o'rnatish, sensorni kiritish, markazlashtirish harakati, qo'llab-quvvatlash, ko'tarish va kirish | Fotosuratlar bilan montajni tekshirish ro'yxati |
| Issiqlikni tekshirish | Zonani identifikatsiyalash, nazorat qiluvchi javob, sensorni o'qish, oqim tortishish va termal barqarorlik | Mintaqalar xaritasi va barqarorlashtirilgan o'qishlar |
| Ishlab chiqarish jarayoni | Kelishilgan material, quvur hajmi, chiqishi, chiziq tezligi, harorat, eritma bosimi, dvigatel yuki, vakuum va sovutish shartlari | Vaqtga asoslangan jarayon varag'i va saqlangan namunalar |
| Quvurlarni tekshirish | OD, bir nechta soat pozitsiyalarida devor, ovallik, uzunlikdagi massa, ichki va tashqi sirt, tekislik va talab qilinadigan standart sinovlar | Namuna pozitsiyasi va ishlab chiqarish vaqtiga bog'liq tekshiruv hisoboti |
| Muntazam operatsiya | Ishga tushirish, markazlashtirishni to'g'rilash, oddiy to'xtash, xavfsiz demontaj yoki kelishilgan hajmni o'zgartirish | Operatorni o'chirish va ochiq narsalar ro'yxati |
Amaliy bo'lsa, xaridorning oddiy formulasidan foydalaning. Agar o'rnini bosuvchi material kerak bo'lsa, farqni yozib oling va test isbotlagan narsani cheklang. Muvaffaqiyatli PE ishlashi PVX formulasini tasdiqlamaydi va qalin devorli past tezlikli mahsulot yupqa devorli yuqori tezlikli holatni isbotlamaydi.
Bizning zavod ko'rinishi:biz maksimal chiqishda qisqa displeydan ko'ra kuzatilishi mumkin bo'lgan o'lchovlar bilan barqaror ishlashni afzal ko'ramiz. Bosim o'rnatilishi kerak, devor ko'rsatkichlari nazorat qilinishi kerak, isitgichlar g'ayritabiiy ravishda aylanmasligi kerak va sovutilgan quvur kelishilgan tekshiruvga javob berishi kerak. Bu natija ikkala tomon uchun foydali uzatish nuqtasini beradi.


Tez-tez beriladigan savollar
Quvur ekstruziyasi boshini kotirovka qilish uchun qanday ma'lumotlar talab qilinadi?
Polimer darajasi va formulasi, quvur standarti, to'liq o'lcham va devor diapazoni, maqsadli chiqish va chiziq tezligi, ekstruder turi, eritmaning kirish va gardish chizilganligi, isitgich kuchlanishi, sensor talablari, quyi oqim kalibrlash tafsilotlari, afzal qilingan o'zgartirish qismlari va qabul qilish rejasini yuboring. Joriy ulanishning fotosuratlari va o'lchangan chizmalari almashtirish loyihalari uchun ham foydalidir.
Bitta quvur kallasi PVX, pe va PPR bilan ishlaydimi?
Umumiy tashqi korpus tor belgilangan loyihada texnik jihatdan mumkin bo'lishi mumkin, ammo PVX, PE va PPR bir xil oqim, issiqlik yoki o'lchov sharoitlarini yaratmaydi. Biz birinchi navbatda to'liq formula, chiqish, o'lcham oralig'i, oqim yo'li talablari va tozalash usulini solishtiramiz. Alohida asbob yoki alohida bosh xavfsizroq ishlab chiqarish tanlovi bo'lishi mumkin.
Quvur qolipining diametri oxirgi quvur diametriga tengmi?
Odatda yo'q. Issiq trubka qolipdan chiqqandan keyin o'zgaradi, chunki eritma shishadi, pastga tushadi, kalibratorga kiradi va soviydi. Kerakli qolip va mandrel o'lchamlari to'g'ridan-to'g'ri nominal quvur o'lchamidan ko'chirilgandan ko'ra, material, chiqish, chiziq tezligi, vakuum o'lchamlari va sovutish tizimi bilan ishlab chiqilishi kerak.
Quvurning devor qalinligi va ovalligini faqat qolip boshi kafolatlay oladimi?
Yo'q. Qolip boshi halqali eritma taqsimotini o'rnatadi, lekin oxirgi devor qalinligi va ovalligi ham eritmaning barqarorligiga, markazlashtirishga, harorat muvozanatiga, kalibrator holatiga, vakuumga, sovutishga, tortib olishning hizalanishiga va chiziq tezligiga bog'liq. Qabul qilish to'liq operatsion chiziqni sinab ko'rishi kerak.
Nanhaiya ekstruziya kallaklari uchun qaysi materialdan foydalanadi?
Nanhaiyaning umumiy ekstruder qoliplari bosh sahifasida nitrlash va sirt qattiqligi HV950 dan HV1000 gacha bo'lgan 38CrMoAl ro'yxati keltirilgan. Maxsus quvur ekstruziyasi kallasi qotib qolgan sirtli qotishma po'lat sifatida tavsiflanadi. Yakuniy material, issiqlik bilan ishlov berish va namlangan sirt talablari tasdiqlangan spetsifikatsiyada qatronlar, qo'shimchalar va tozalash usuli uchun tasdiqlanishi kerak.
Ko'p o'lchamli qo'shimchalar yoki bir nechta to'liq boshli bitta kallakni sotib olishim kerakmi?
O'lcham oralig'i, chiqish va tozalash tartibi bir tanani ortiqcha sozlashsiz ishni qoplash imkonini berganda o'zgartirish qismlaridan foydalaning. Mahsulotlar diametri, polimeri, chiqishi, qatlam tuzilishi yoki o'tish chastotasi bo'yicha katta farq qilganda, alohida boshlar mantiqiy bo'lishi mumkin. Faqat asbob narxini emas, balki umumiy almashtirish vaqti va ishlab chiqarish xavfini solishtiring.
Quvur ekstruziyasining boshini qanday qabul qilish kerak?
Chizma, material, ishlov berish, isitgich, sensor, gardish va oqim yo'lini tekshirishdan boshlang. Keyin kelishilgan ishlab chiqarish materialini belgilangan quvur hajmi, chiqishi va chiziq tezligida boshqaring. Haroratlarni, eritma bosimini, aylana bo'ylab devor ko'rsatkichlarini, tashqi diametrni, tasvirlarni, sirt holatini, uzunlikdagi massani va maqsadli quvur standarti tomonidan talab qilinadigan har qanday sinovlarni yozib oling.
Ekstrudirovka qilingan quvur devorining bir tomoni qalinroq bo'lishiga nima sabab bo'ladi?
Mumkin sabablar orasida qolip yoki mandrelni noto'g'ri markazlashtirish, atrof-muhit harorati muvozanati, notekis eritma oqimi, oqim yo'lidagi cho'kindi yoki shikastlanish, ekstruderning beqaror chiqishi, kalibratorning noto'g'ri joylashishi, notekis vakuum yoki sovutish va tashishning noto'g'ri hizalanishi kiradi. Pastki oqim muammosini yashirish uchun markazlashtiruvchi murvatlarni ishlatishdan oldin tendentsiyani tekshiring.
Texnik kontent Nanxaiyaning joriy mahsuloti, uskunalari va xizmat ko'rsatish ma'lumotlaridan tayyorlangan, faqat rasmiy ISO quvur standarti sahifalari tomonidan qo'llab-quvvatlanadi. Yakuniy qolipning geometriyasi, materiali, ishlovi, o'lchamlari va qabul qilish mezonlari tasdiqlangan loyiha spetsifikatsiyasi bilan belgilanadi.