
Vintli barrel aslida nima qiladi
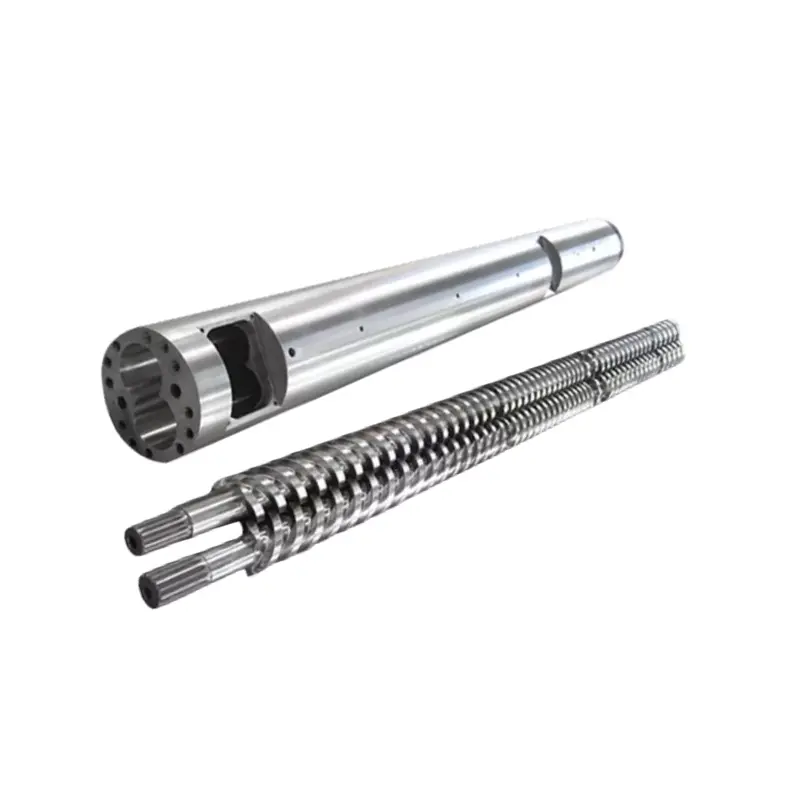
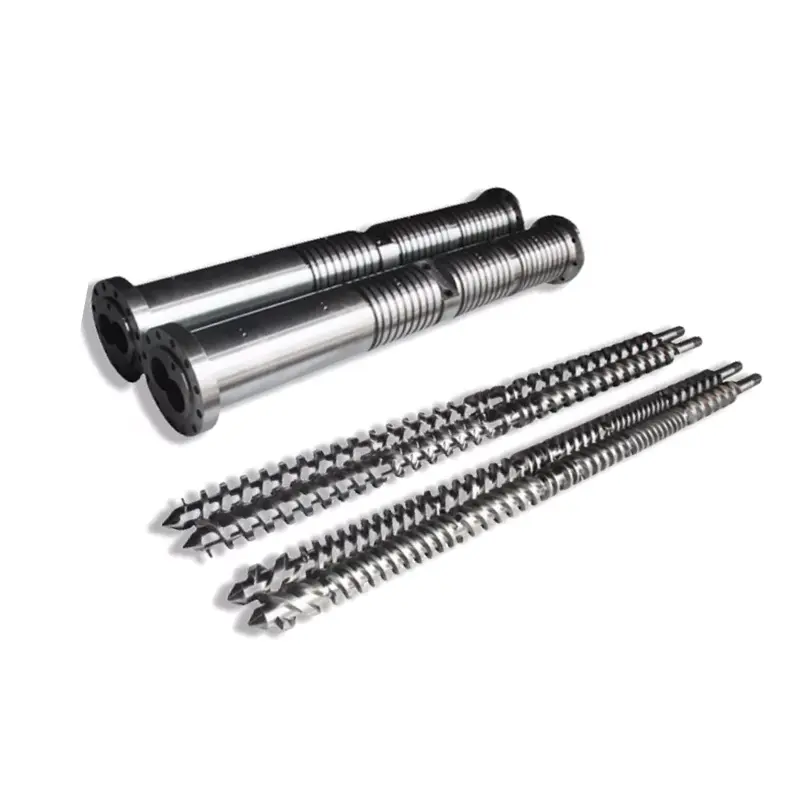
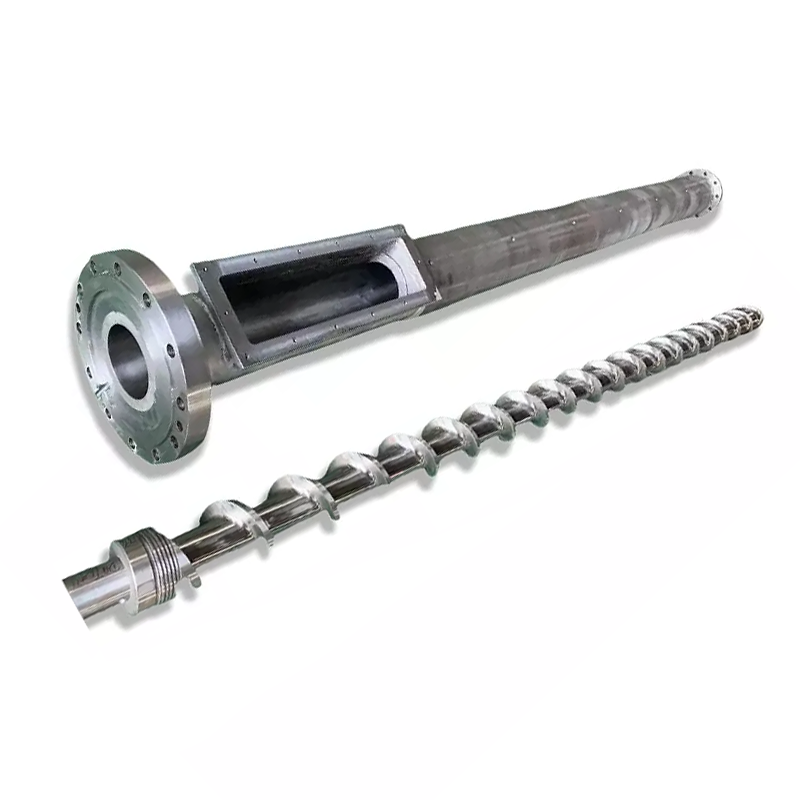
Vint va barrel mos keladigan juftlik sifatida ishlaydi. Mana, har bir tsiklning ketma-ketligi:
- Oziqlantirish— Bunkerdan oziq-ovqat zonasiga plastik granulalar tushadi.
- Erish— Aylanadigan vint kesish issiqligini hosil qiladi. Barrelli isitgichlar bilan birgalikda granulalar eriydi va siqiladi.
- O'lchash- Eritma in'ektsiyadan oldin harorat va bosimda bir xil bo'ladi.
- In'ektsiya— Vint erigan plastmassani qolipga surib, piston kabi oldinga siljiydi.
Har bir dizayn o'zgaruvchisi - geometriya, zonalar nisbati, sirtni tozalash - bu to'rt bosqichning qanchalik yaxshi bajarilishiga ta'sir qiladi. Ularning birortasidagi nomuvofiqlik ishlab chiqarish muammosi sifatida namoyon bo'ladi.
1-qaror: L/D nisbati
L / D nisbati (vida uzunligi uning diametriga bo'linadi) texnik varaqdagi eng muhim raqamdir. U yashash vaqtini, aralashtirish sifatini va issiqlik taqsimotini nazorat qiladi.Ko'pgina umumiy maqsadli qarshi kalıplama dasturlari 20: 1 dan foydalanadi.
| Qatronlar | Tavsiya etilgan L/D |
|---|---|
| PP, pe, PS (standart) | 18:1 – 20:1 |
| ABS, kompyuter | 20:1 – 24:1 |
| PVX (issiqlikka sezgir) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Neylon (PA) | 18:1 – 20:1 |
| GF bilan mustahkamlangan materiallar | 20:1 – 24:1 |
Qaror 2: Siqish nisbati
Siqish nisbati (CR) vida kanalining besleme zonasidan o'lchash zonasiga qanchalik torayganligini o'lchaydi. Yuqori CR eritmani agressivroq siqadi - asta-sekin yumshaydigan amorf qatronlar uchun yaxshi. Pastki CR yumshoqroq, bu sizga issiqlikka sezgir yoki tola bilan to'ldirilgan materiallar uchun kerak bo'lgan narsadir.
| Qatronlar | Siqish nisbati |
|---|---|
| ABS, kompyuter, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, pe, neylon (yarim kristalli) | 2,5 – 3,0:1 |
| PVX | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF bilan mustahkamlangan (≥15%) | 2,0 – 2,5:1 |
Qaror 3: Zona nisbatlari
Standart inyeksiya vinti uchta zonaga bo'linadi. Har bir zonaning nisbati umumiy L / D kabi muhimdir.
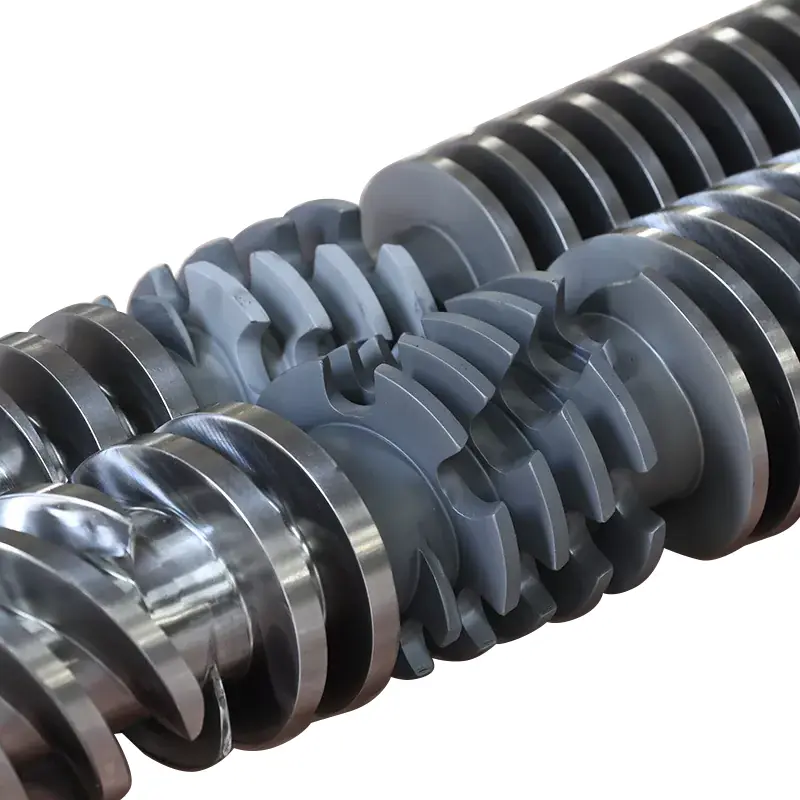
- Oziqlantirish zonasi (L1):Bunkerdan qattiq granulalarni qabul qiluvchi chuqur kanallar. Uzunroq = ko'proq o'tkazish qobiliyati.
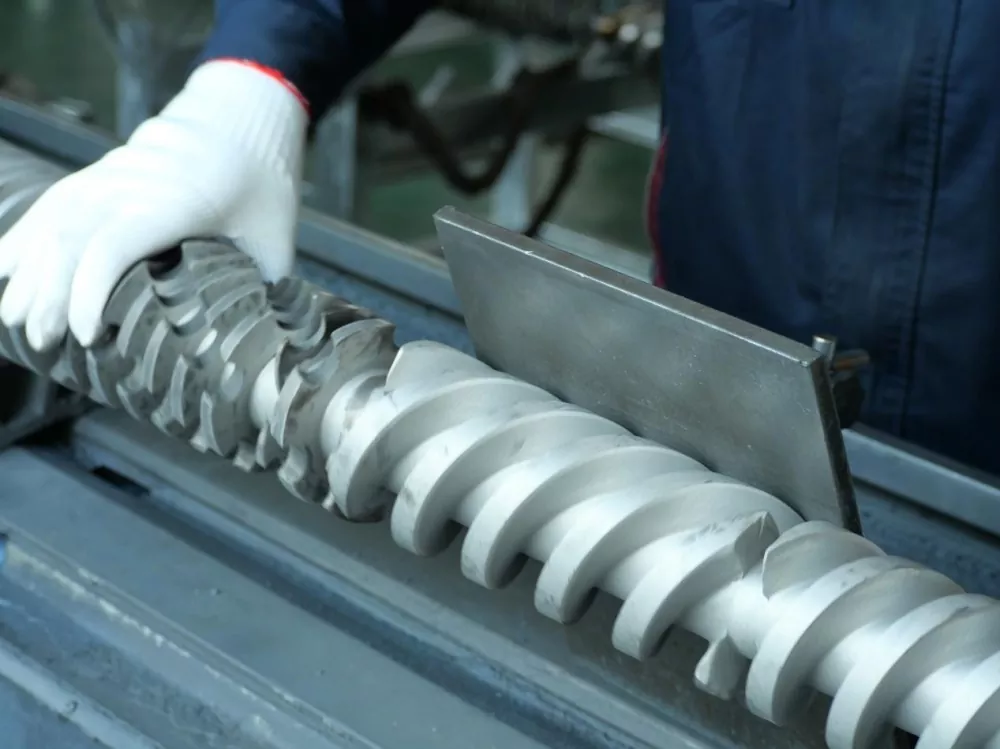
- Siqish zonasi (L2):Kanal chuqurligi asta-sekin kamayadi. Erishning aksariyati shu erda sodir bo'ladi.
- O'lchash zonasi (L3):Sayoz, izchil kanallar. Inyeksiyadan oldin bir xil eritma harorati va bosimini ta'minlaydi.
| Qatronlar | Tasma (L1) | Siqish (L2) | O'lchash (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / kompyuter | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Neylon (PA) | 35–45% | 35–40% | 20–25% |
| PVX | 35% | 50% | 15% |
Qaror 4: Vintli barrel materiali
38CrMoALA - Standart bazaviy chiziq
Nanhaiyaning qarshi kalıplama vintlari ishlab chiqariladi38CrMoALA qotishma po'latdir, issiqlik bilan ishlangan va söndürülmüş. Ushbu asosiy material PE, PP, PS va ABS kabi standart termoplastiklarga yaxshi ishlov beradi, xizmat muddati taxminan10 000-20 000 soatnormal ish sharoitida.
Nitridlash
500-560 ° S haroratda gazni nitrlash nitridlangan qatlam hosil qiladiQalinligi 0,5-0,8 mmqattiqligi bilan950–1050 HV (~62 HRC). Bu ishlov berilmagan po'latga nisbatan aşınma qarshiligini 30-40% ga oshiradi. To'ldirilmagan yoki engil to'ldirilgan materiallar bilan ishlaydigan ko'plab qarshi kalıplama ilovalari uchun standart.

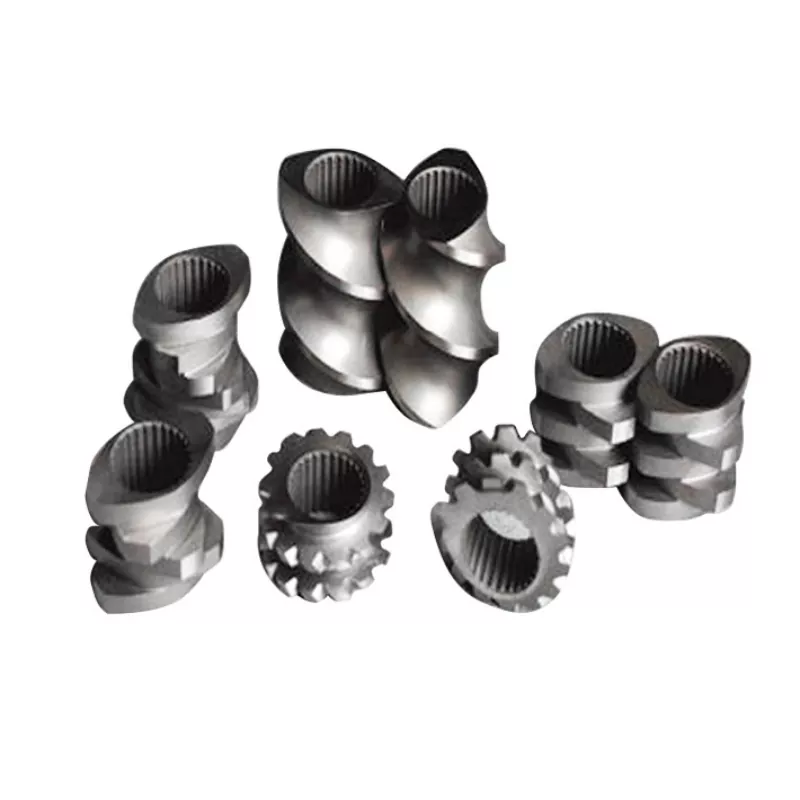
Nanhaiya mutant (to'satdan) qarshi kalıplama vinti - PP, pe va neylon kabi kristalli qatronlar uchun mos keladi.
Bimetalik - abraziv ilovalar uchun
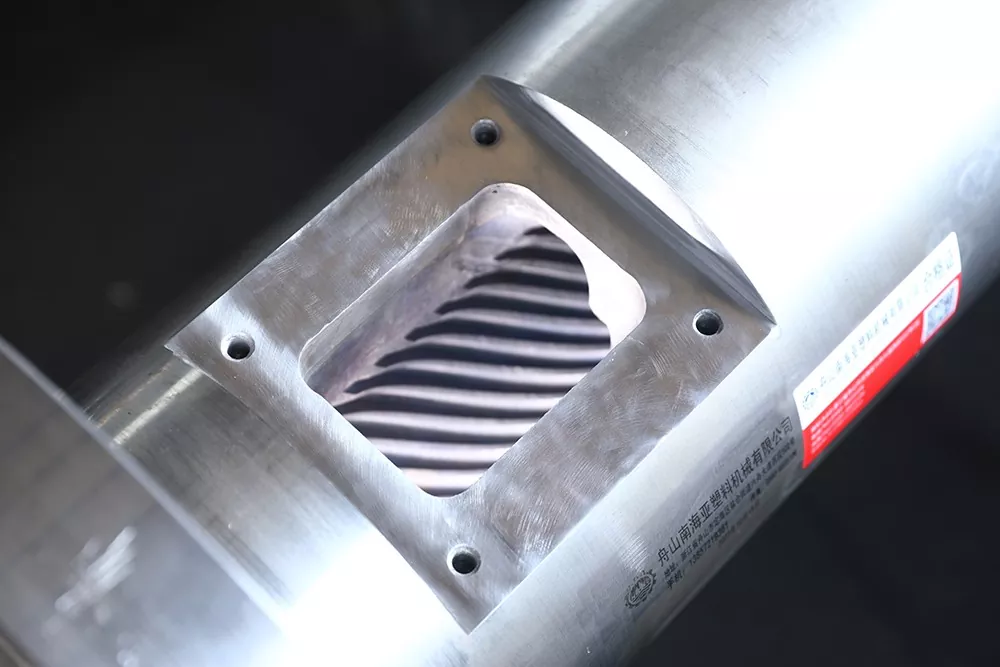
Bimetalik bochkalar bochka teshigiga metallurgiya bilan bog'langan yuqori qotishma aşınmaya bardoshli astarga ega. Nanhaiyaning bimetalik jarayoni a erishadi62 HRC ichki teshik qattiqligibarrel ichki qismining yuqori aşınma joylari atrofida qattiq qotishma purkagichli payvandlash orqali.
| Ilova | Vida materiali | Barrel bilan davolash |
|---|---|---|
| PE, PP, PS (to'ldirilmagan) | 38CrMoALA nitridlangan | Standart nitridlangan |
| ABS, kompyuter, neylon (to'ldirilmagan) | 38CrMoALA nitridlangan | Standart nitridlangan |
| PA + GF ≤30% | 38CrMoALA, o'chirilgan + temperli | Nitridlangan yoki bimetalik |
| GF tarkibi 15–50% | Bimetalik / TC uchish qirralari | Bimetalik |
| PVX / korroziy qatronlar | Korroziyaga chidamli qotishma | Bimetalik (CR darajasi) |
| To'ldirilgan uglerod tolasi | Volfram karbid | TC purkalgan teshik |
Qaror 5: Vida diametri va tortishish o'lchami
Sizning haqiqiy zarbangiz orasiga tushishi kerak35% va 70%vintning maksimal tortishish qobiliyatidan. 35% dan past bo'lsa, material barrelda juda uzoq vaqt o'tiradi va buzilish xavfini tug'diradi. 70% dan yuqori bo'lsa, vint tsikl davomida etarlicha tez tiklana olmaydi.
Quyida Nanhaiya-dan foydalanish mumkin bo'lgan umumiy konfiguratsiyalar mavjud:
| In'ektsiya miqdori (g) | Vint Ø × Uzunlik (mm) | Barrel Ø × Uzunlik (mm) |
|---|---|---|
| 30–90 | PH30×900 | PH85×860 |
| 60–125 | PH35×910 | PH85×860 |
| 100–150 | PH38×935 | PH95×900 |
| 125–300 | PH42×1030 | PH105×1110 |
| 250–400 | PH45×1210 | PH115×1165 |
| 300–500 | PH50×1300 | PH125×1260 |
| 500–700 | PH60×1380 | PH140×1350 |
| 700–1000 | PH70×1790 | PH160×1685 |
| 1000–1500 | PH160×3500 | PH270×3200 |
| 1300–2500 | PH170×3415 | PH317×3380 |

Nanhaiya asta-sekin qarshi kalıplama vinti - ABS, PC va PMMA kabi amorf qatronlar uchun yaxshiroqdir.
Sizning joriy vintingiz ish uchun noto'g'ri ekanligini ogohlantiruvchi belgilar
- Qora dog'lar yoki kuyish izlari— Ortiqcha yashash vaqtidan yoki issiq joydan yomonlashuvchi material. Barrel harorat zonalarini va vintlar bo'shlig'ini tekshiring.
- Mos kelmaydigan tortishish og'irligi— Ko'pincha eskirgan qaytarilmas valf yoki teskari oqimga imkon beruvchi ortiqcha vint-barrel bo'shlig'i.
- Sirtdagi izlar— Eritmada namlik yoki gaz. Bu oldindan quritishning etarli emasligini yoki to'g'ri ventilyatsiya qilinmagan vintlar geometriyasini ko'rsatishi mumkin.
- Sekin tiklanish / uzoq tsikl vaqti— Plastmassalash quvvati yetarli emas. Vida diametri kattalashishi mumkin.
- Rang o'zgarishida yuqori hurda- O'lchash zonasida yomon aralashtirish. Vintga qo'shilgan Maddock yoki to'siqni aralashtirish elementi ko'pincha buni hal qiladi.
Narxni so'rashda ishlab chiqaruvchiga nima deyish kerak
- Mashinaning markasi va modeli— yoki nostandart mashinalar uchun teshik diametri va gardish o'lchamlari
- Birlamchi qatron(lar)— agar mavjud bo'lsa, to'ldiruvchining turi va foizini kiriting
- Otish hajmi oralig'i— grammda minimal va maksimal
- Maqsadli aylanish vaqti
- Siz hal qilmoqchi bo'lgan dolzarb muammolar- agar mavjud bo'lsa
Nanxayyadan texnik tavsiya oling
Biz 12 soat ichida javob beramiz. Bizning muhandislik guruhimiz siz taklif qilishdan oldin, mashinangiz va qatroningiz uchun to'g'ri vintlar geometriyasi, material darajasi va o'lchamlarini belgilashi mumkin.